

কিভাবে চকলেট এনরবিং, ডেকোরেটিং এবং পলিশিং মেশিন একটি ত্রুটিহীন ফিনিশ অর্জন করে
কেন চূড়ান্ত আবরণ পর্যায় মিষ্টান্ন গুণমান সংজ্ঞায়িত করে
একটি ক্যান্ডি বার, প্রালাইন বা বিস্কুট চমৎকার কাঁচামাল থেকে তৈরি করা যেতে পারে এবং বাইরের আবরণটি নিস্তেজ, অমসৃণ বা ফাটল হলে তাকটিতে ব্যর্থ হয়। একটি মিষ্টান্ন লাইনের সমাপ্তি পর্যায় যেখানে একটি পণ্য হয় একটি চকচকে, ক্ষুধাদায়ক পৃষ্ঠ লাভ করে বা দৃশ্যমান ত্রুটিগুলির জন্য বাজার মূল্য হারায়। এই পর্যায়ে সাধারণত তিনটি সংযুক্ত ধাপ অন্তর্ভুক্ত থাকে: তরল চকোলেট দিয়ে কেন্দ্রে আবরণ, একটি আলংকারিক প্যাটার্ন বা টপিং যোগ করা এবং পৃষ্ঠটিকে একটি স্থিতিশীল, আকর্ষণীয় চকচকে পালিশ করা।
নির্মাতারা যারা এই তিনটি ধাপকে একক অবিচ্ছিন্ন ওয়ার্কফ্লো হিসাবে বিবেচনা করে, বিচ্ছিন্ন মেশিন একসাথে বোল্ট করার পরিবর্তে, ধারাবাহিকভাবে কম প্রত্যাখ্যান এবং আরও অনুমানযোগ্য আউটপুট রিপোর্ট করে। এই নিবন্ধটি দেখায় কিভাবে প্রতিটি পর্যায় কাজ করে, কোন প্রক্রিয়ার ভেরিয়েবলগুলি গুরুত্বপূর্ণ, এবং কীভাবে একটি উত্পাদন লাইনের জন্য সরঞ্জাম মূল্যায়ন করা যায় যার পুনরাবৃত্তিযোগ্য, পেশাদার ফিনিস প্রয়োজন।
একটি আবরণ লাইনের তিনটি পর্যায়
পৃথক যন্ত্রের তুলনা করার আগে, এটি সমাপ্তি প্রক্রিয়াটিকে স্বতন্ত্র কার্যকরী অঞ্চলে আলাদা করতে সহায়তা করে। প্রতিটি জোনের নিজস্ব তাপমাত্রা পরিসীমা, যান্ত্রিক ক্রিয়া এবং গুণমানের লক্ষ্য রয়েছে।
| মঞ্চ | প্রাথমিক ফাংশন | সাধারণ তাপমাত্রা পরিসীমা | এড়িয়ে গেলে গুণমানের ঝুঁকি |
|---|---|---|---|
| আবরণ (এনরবিং) | কেন্দ্রের অংশে একটি অভিন্ন চকলেট বা যৌগিক শেল প্রয়োগ করুন | 29 থেকে 32 ডিগ্রি সে | খালি দাগ, পাতলা কভারেজ, পায়ের ত্রুটি |
| শোভাকর | গুঁড়ি গুঁড়ি রেখা, বিন্দু, অন্তর্ভুক্তি বা দ্বিতীয় রঙ প্রয়োগ করুন | 30 থেকে 33 ডিগ্রি সে | অসামঞ্জস্যপূর্ণ ব্র্যান্ডিং প্যাটার্ন, দুর্বল চাক্ষুষ পার্থক্য |
| পলিশিং | একটি স্থিতিশীল গ্লস স্তর তৈরি করুন এবং পৃষ্ঠের কুয়াশা অপসারণ করুন | পরিবেষ্টিত, 18 থেকে 22 ডিগ্রি সে | মেঘলা ফিনিস, ফিঙ্গারপ্রিন্ট চিহ্ন, ছোট শেলফের আবেদন |
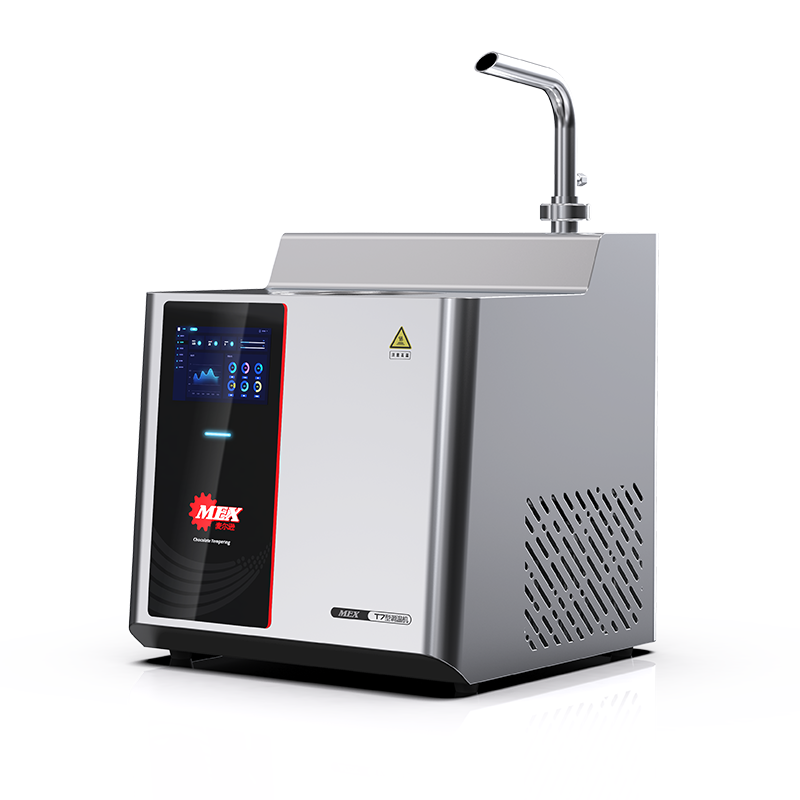
এই অঞ্চলগুলির প্রতিটি একটি ডেডিকেটেড মেশিন দ্বারা পরিচালনা করা যেতে পারে, এবং তারা যেভাবে কনভেয়িং সিস্টেমের মাধ্যমে সংযোগ করে তা লাইনের গতি এবং ধারাবাহিকতার উপর সরাসরি প্রভাব ফেলে। ক চকোলেট ফোয়ারা মেশিন গলিত চকোলেটকে ক্রমাগত সঞ্চালনে এবং আবরণের পর্দায় পৌঁছানোর আগে এটি একটি স্থিতিশীল সান্দ্রতা রাখতে প্রায়ই উজানে ব্যবহৃত হয়, যা এনরোবারে তাপমাত্রা প্রবাহিত হওয়ার ঝুঁকি হ্রাস করে।
চকোলেট এনরবিং লাইনের ভিতরে কী ঘটে
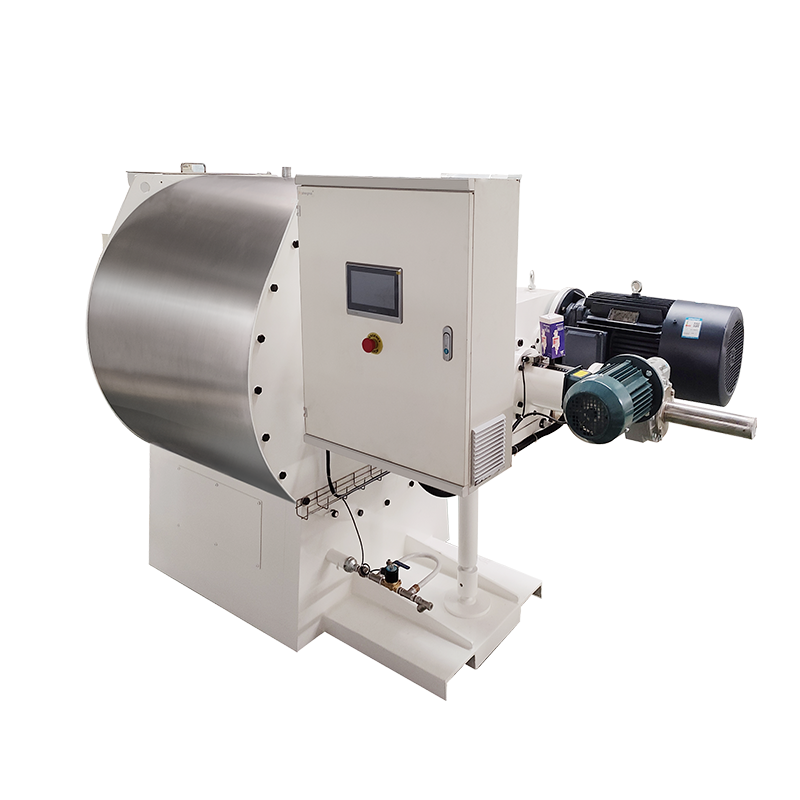
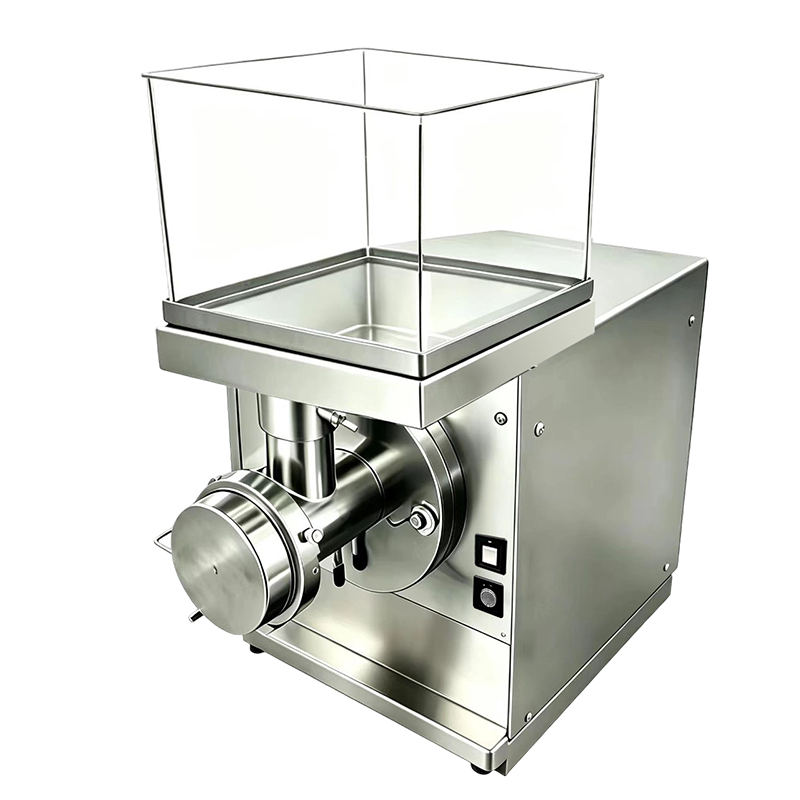
আ enrober মেশিন বিস্কুট, বাদাম, ফল, বা ঢালাই করা ফিলিংস যেমন টেম্পারড চকোলেটের পর্দার নিচে দিয়ে কেন্দ্রের টুকরোগুলি দিয়ে কাজ করে। একটি জাল বেল্ট পর্দার মধ্য দিয়ে পণ্যটি বহন করে, তারপরে একটি নীচের আবরণের রোলারের নীচে, এবং অবশেষে এয়ার ব্লোয়ার বা ছুরিগুলির একটি সেটের মাধ্যমে যা শেল পুরুত্ব নিয়ন্ত্রণ করে। বেল্টের গতি, পর্দার পরিমাণ এবং বায়ুপ্রবাহ হল তিনটি ভেরিয়েবল যা আবরণের ওজনকে সবচেয়ে বেশি প্রভাবিত করে।
একটি এনরবিং লাইনের মূল কার্যকরী অঞ্চল
- খাওয়ানোর অংশ: পর্দায় প্রবেশ করার আগে টুকরোগুলিকে সারিবদ্ধ করে এবং ফাঁকা করে
- কার্টেন এবং নীচের আবরণ জোন: উপরে এবং নীচে থেকে প্রাথমিক চকোলেট স্তর প্রয়োগ করে
- বিস্তারিত জোন: অতিরিক্ত চকলেট অপসারণ করে এবং আবরণ প্রান্তকে আকার দেয়
- কুলিং টানেল: একটি নিয়ন্ত্রিত তাপমাত্রা ড্রপের মাধ্যমে শেল সেট করে
দ SJP সিরিজ চকোলেট এনরবিং লাইন একটি টেম্পারড চকলেট জলাধার, পর্দার আবরণের মাথা এবং শীতল টানেলকে একটি একক সংযুক্ত লাইনে একত্রিত করে এই ক্রমটির চারপাশে নির্মিত হয়েছে। যেহেতু জলাধারটি অবিচ্ছিন্নভাবে চকোলেটের পুনঃপ্রবর্তন করে, লাইনটি গলিত চকোলেট দীর্ঘ সময়ের জন্য স্থির থাকলে স্থির হওয়া এবং ত্বকের সমস্যাগুলি এড়ায়।
নির্ভরযোগ্য চকলেট বহন গলানো ট্যাঙ্ক, টেম্পারিং ইউনিট এবং এনরবিং হেডের মধ্যে এনরবিং হেডের মতোই গুরুত্বপূর্ণ। যদি ট্রান্সফার পাম্প বা পাইপিং চকোলেটকে অসমভাবে ঠান্ডা হতে দেয়, তাহলে পর্দার সান্দ্রতা পরিবর্তিত হবে, এবং এনরোবার সেটিংস কখনও পরিবর্তন না করলেও আবরণের ওজন একটি উৎপাদনের উপর প্রবাহিত হবে। এটি একটি কারণ এনরবিং লাইনগুলি সাধারণত আলাদা ক্রয়কৃত উপাদান হিসাবে না হয়ে একটি সংযুক্ত সিস্টেম হিসাবে নির্দিষ্ট করা হয়।

লেপ, সাজসজ্জা এবং পলিশিং পর্যায়গুলি কীভাবে সংযুক্ত হয়
ফিনিশিং লাইনের মাধ্যমে পণ্যের ভৌত প্রবাহ বোঝার ফলে গুণমানের সমস্যার উৎপত্তি কোথায় তা নির্ণয় করা সহজ করে তোলে। নীচের চিত্রটি কাঁচা কেন্দ্রের অংশ থেকে পালিশ, প্যাকেজ করা পণ্যের সাধারণ ক্রম দেখায়।
সাজসজ্জার মাধ্যমে পরিচয় যোগ করা
একবার একটি পণ্যের একটি সেট চকলেট শেল থাকলে, সাজসজ্জাই এটিকে খুচরা শেলফে চাক্ষুষ পরিচয় দেয়। এটি একটি বিপরীত ড্রিজল লাইন, ডট প্যাটার্ন, কাটা বাদাম বা টুকরো টুকরো অন্তর্ভুক্ত করতে পারে, বা রঙিন কোকো মাখন ব্যবহার করে একটি মুদ্রিত প্যাটার্ন অন্তর্ভুক্ত করতে পারে। বেস শেলটি এখনও গ্রহণযোগ্য থাকাকালীন সজ্জা অবশ্যই প্রয়োগ করতে হবে, যেহেতু চকলেট যা সম্পূর্ণরূপে স্ফটিক হয়ে গেছে তা সঠিকভাবে দ্বিতীয় স্তরকে বন্ধন করবে না।
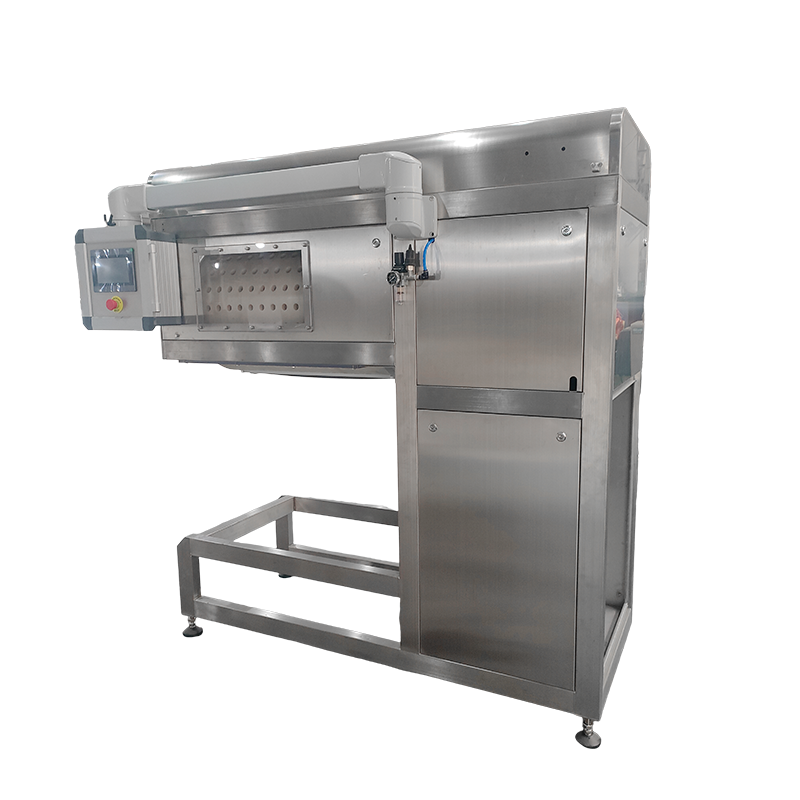
A QLH শোভাকর মেশিন একটি এনরবিং লাইনের কুলিং টানেলের পরে সরাসরি অবস্থান করা হয় যাতে বেস শেলটিতে শোভাকর স্তরটিকে দাগ ছাড়াই মেনে চলার জন্য যথেষ্ট পৃষ্ঠের ট্যাক থাকে। অগ্রভাগের ব্যবধান, প্রধান পরিবাহকের সাথে লাইনের গতি সিঙ্ক্রোনাইজেশন এবং উপাদানের সান্দ্রতা সবই প্রভাবিত করে যে ফলাফলের প্যাটার্নটি কতটা পরিষ্কার দেখায়।
গুঁড়ি গুঁড়ি এবং ডট প্যাটার্নের বাইরে, অনেক লাইনও a ব্যবহার করে বেল্ট লেপ মেশিন একটি দ্বিতীয় পূর্ণ স্তর প্রয়োগ করার জন্য কনফিগারেশন, যেমন একটি বেস চকলেট শেলের উপর একটি রঙিন যৌগিক আবরণ, সাজসজ্জার মাথাটি আরও সূক্ষ্ম বিবরণ যোগ করার আগে। এই স্তরযুক্ত পদ্ধতিটি মৌসুমী বা প্রচারমূলক পণ্যগুলির জন্য সাধারণ যেগুলির অন্তর্নিহিত রেসিপি পরিবর্তন না করে একটি স্বতন্ত্র ভিজ্যুয়াল পরিচয় প্রয়োজন৷

পলিশিং: ধাপ যা শেলফের আবেদন নির্ধারণ করে
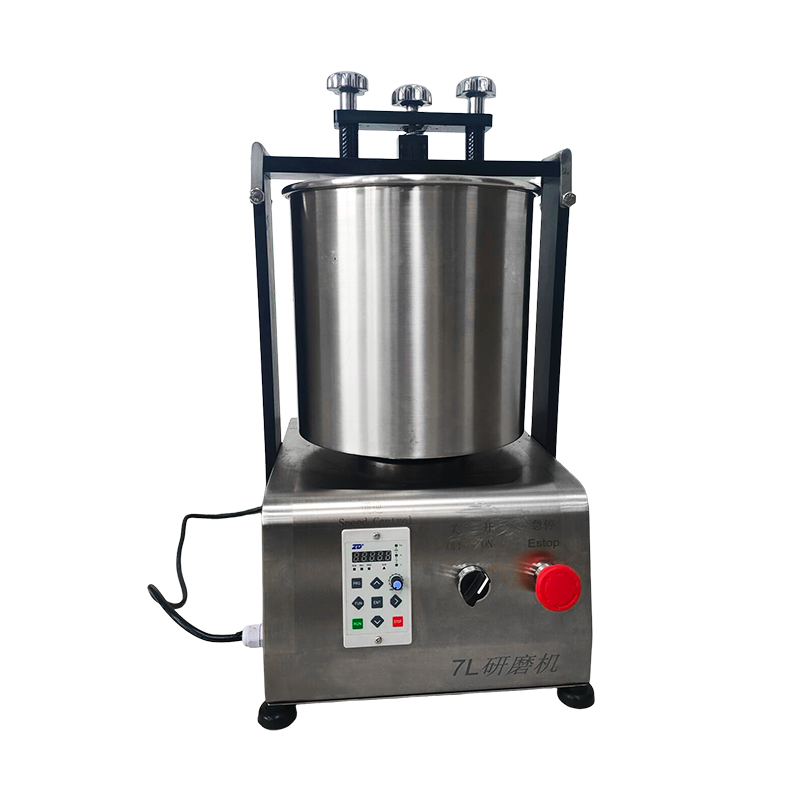
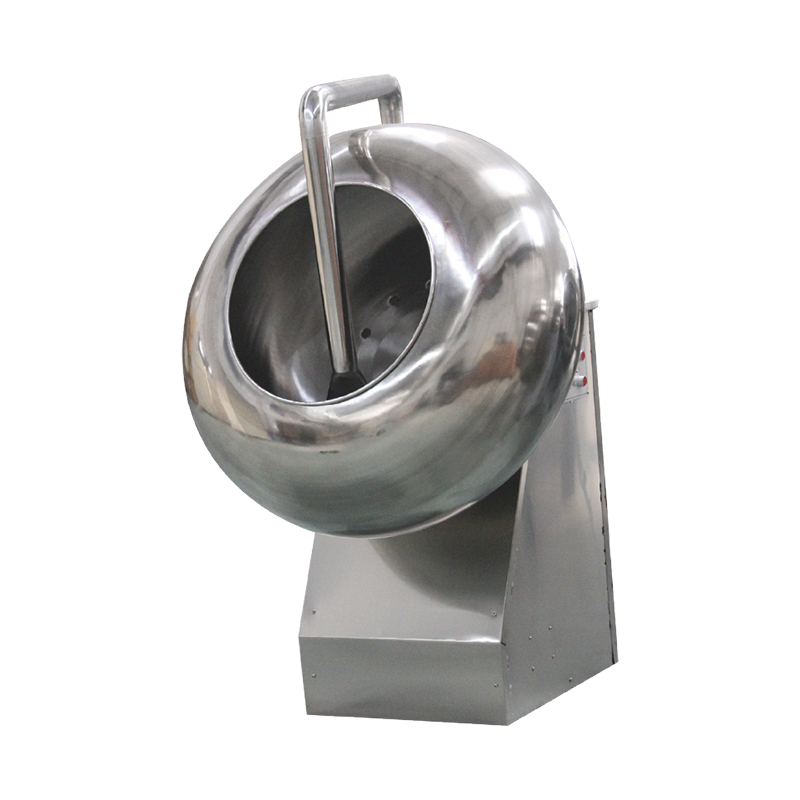
গ্লস হল প্রথম জিনিসগুলির মধ্যে একটি যা একজন ক্রেতা লক্ষ্য করেন এবং এটি স্টোরেজ এবং পরিবহনের সময় হারানোর সবচেয়ে সহজ গুণমানের বৈশিষ্ট্যগুলির মধ্যে একটি। পলিশিং প্রলিপ্ত পণ্যের উপর একটি পাতলা, স্থিতিশীল ফিল্ম তৈরি করে এটিকে মোকাবেলা করে, সাধারণত একটি ঘূর্ণায়মান ড্রাম প্রক্রিয়ার মাধ্যমে যা নীতিগতভাবে প্যানিং মেশিন ক্যান্ডি অপারেশন, যেখানে নিয়ন্ত্রিত মাত্রায় অল্প পরিমাণে পলিশিং এজেন্ট প্রয়োগ করার সময় পণ্যটি আলতোভাবে গড়িয়ে পড়ে।
A পিজিজে সিরিজ পলিশিং মেশিন সাধারণত প্যাকেজিংয়ের আগে শেষ যান্ত্রিক পদক্ষেপ হিসাবে কাজ করে। ড্রামের ঘূর্ণন গতি, থাকার সময় এবং ডোজিং ব্যবধানকে নির্দিষ্ট পণ্যের আকার এবং আকৃতির সাথে সমন্বয় করতে হবে, যেহেতু বড় আকারের বা অনিয়মিত টুকরাগুলি অসমভাবে পোলিশ করে যদি ড্রামের গতি একটি ছোট, আরও অভিন্ন আইটেমের জন্য সেট করা হয়।
| পলিশিং Variable | খুব কম হলে প্রভাব | খুব বেশি হলে প্রভাব |
|---|---|---|
| ড্রাম ঘূর্ণন গতি | অসম গ্লস বিতরণ | পৃষ্ঠ ঘর্ষণ, চিপ প্রান্ত |
| থাকার সময় | অসম্পূর্ণ ফিল্ম গঠন | অতিরিক্ত বিল্ডআপ, চটকদার পৃষ্ঠ |
| পলিশিং agent dosage | নিস্তেজ, প্যাচি ফিনিস | আঠালো টুকরা একসাথে জড়ো করা |
এই পর্যায়টিও সাধারণ হিসাবে কাজ করে মিছরি আবরণ সরঞ্জাম চকলেটের বাইরে প্যানড কনফেকশনের জন্য, যার মধ্যে চিনি-প্যান করা বাদাম এবং ড্রেজি-স্টাইলের পণ্য রয়েছে, যেহেতু ড্রাম মেকানিজম এবং ডোজিং নীতিটি আবরণ উপাদান নির্বিশেষে অনেকাংশে একই।
এক নজরে সরঞ্জাম ভূমিকা তুলনা
দ table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| যন্ত্রপাতি | লাইনে অবস্থান | প্রধান আউটপুট |
|---|---|---|
| চকোলেট এনরবিং লাইন | কেন্দ্র টুকরা গঠনের পরে, টানেল ঠান্ডা করার আগে | ইউনিফর্ম বেস শেল কভারেজ |
| শোভাকর Machine | কুলিং টানেল পরে, চূড়ান্ত সেট আগে | প্যাটার্ন, গুঁড়ি গুঁড়ি বা দ্বিতীয় রঙের স্তর |
| পলিশিং Machine | প্যাকেজিংয়ের আগে চূড়ান্ত পর্যায়ে | স্থিতিশীল গ্লস এবং পৃষ্ঠ সুরক্ষা |
একটি নতুন ফিনিশিং লাইন তৈরি করার সময়, কুলিং টানেলের প্রস্থান এবং শোভাকর মাথার মধ্যে সামঞ্জস্যযোগ্য ব্যবধান ছেড়ে দিন। যে পণ্যটি টানেল থেকে খুব গরম বের হয় তা একটি সাজসজ্জার অগ্রভাগের নীচে দাগ পড়বে, যখন পণ্যটি খুব বেশি ঠান্ডা হয়ে গেছে তা দ্বিতীয় স্তরটি পরিষ্কারভাবে গ্রহণ করবে না।
সাধারণ পৃষ্ঠের ত্রুটি এবং তাদের সম্ভাব্য উৎস
বেশিরভাগ দৃশ্যমান আবরণ ত্রুটিগুলি অল্প সংখ্যক প্রসেস ভেরিয়েবলের মধ্যে একটিতে সনাক্ত করা যেতে পারে। ত্রুটির প্যাটার্ন পর্যালোচনা করা, একা ত্রুটির পরিবর্তে, সাধারণত দায়ী পর্যায়ে নির্দেশ করে।
- ধূসর স্ট্রিকিং বা পুষ্প : সাধারণত চকলেট এনরবিং পর্দায় পৌঁছানোর আগে দুর্বল টেম্পারিং নিয়ন্ত্রণের সাথে বা প্যাকেজিংয়ের পরে স্টোরেজের সময় তাপমাত্রা সাইক্লিংয়ের সাথে যুক্ত থাকে
- খোসার উপর পাতলা বা বেয়ার প্যাচ : প্রায়শই পর্দার ভলিউম যা বেল্টের গতির তুলনায় খুব কম হয়, বা পর্দায় প্রবেশ করার সময় কেন্দ্রের টুকরোগুলির কারণে হয়
- তরঙ্গায়িত বা ভাঙা শোভাকর লাইন : সাধারণত শোভাকর মাথা এবং প্রধান পরিবাহক গতির মধ্যে একটি সিঙ্ক্রোনাইজেশন সমস্যা
- পলিশ করার পরে নিস্তেজ বা প্যাচি গ্লস : প্রায়শই পলিশিং এজেন্টের অসামঞ্জস্যপূর্ণ ডোজ বা ড্রামের গতি যা পণ্যের আকারের সাথে মেলে না
- পলিশ করার পর পণ্য একসাথে লেগে থাকা : সাধারণত অপর্যাপ্ত থাকার বা শুকানোর সময়ের সাথে মিলিত অতিরিক্ত পলিশিং এজেন্টের ফলাফল
যেহেতু এই পর্যায়গুলি সংযুক্ত, একটি ত্রুটি যা পলিশিং ধাপে প্রদর্শিত হয় তা সর্বদা সেখানে উদ্ভূত হয় না। একটি শেল যা এনরবিং পর্যায়ে সামান্য আন্ডার-কোটেড ছিল, উদাহরণস্বরূপ, একটি অসম পৃষ্ঠের টেক্সচার ছেড়ে যেতে পারে যে পরিমাণ পলিশিং সামঞ্জস্য সম্পূর্ণরূপে ঠিক হবে না।
সামঞ্জস্যপূর্ণ আউটপুট জন্য ব্যবহারিক রক্ষণাবেক্ষণ অভ্যাস
ফিনিশিং সরঞ্জামগুলি চলমান বেল্ট, ঘূর্ণায়মান ড্রাম এবং ক্রমাগত তরল চকোলেটের সাথে সঞ্চালিত হয়, যার সবকটিই দীর্ঘ উত্পাদন রানের সাথে সামঞ্জস্যপূর্ণ মান ধরে রাখতে নিয়মিত মনোযোগের প্রয়োজন।
- প্রতিটি শিফটের শেষে আবরণের পর্দা এবং নীচের রোলারটি পরিষ্কার করুন যাতে অবশিষ্টাংশ জমা হওয়া রোধ করা যায় যা সময়ের সাথে সাথে লেপের ওজন পরিবর্তন করে
- সাপ্তাহিকভাবে এনরবিং এবং কুলিং সেকশনে বেল্টের টান পরীক্ষা করুন, যেহেতু একটি ঝুলন্ত বেল্ট পর্দার নিচে থাকার সময় পরিবর্তন করে
- আংশিক ব্লকেজের জন্য প্রতিদিন সাজসজ্জার অগ্রভাগ পরিদর্শন করুন, যা অসঙ্গত গুঁড়ি বৃষ্টির একটি সাধারণ এবং প্রায়শই উপেক্ষিত কারণ।
- দৃশ্যমান গ্লস সমস্যা দেখা দেওয়ার জন্য অপেক্ষা না করে একটি নির্দিষ্ট সময়সূচীতে পলিশিং এজেন্ট ডোজিং পাম্পটি ক্যালিব্রেট করুন
- লগ টেম্পারিং ইউনিট তাপমাত্রা রিডিং যাতে ধীরে ধীরে ড্রিফ্ট ধরা যেতে পারে পুরো উৎপাদন ব্যাচকে প্রভাবিত করার আগেই
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: আবরণ পদ্ধতি হিসাবে এনরবিং এবং প্যানিংয়ের মধ্যে পার্থক্য কী?
এনরবিং তরল চকোলেটের একটি পতনশীল পর্দার নীচে পণ্যটি পাস করে একটি আবরণ প্রয়োগ করে, যা পূর্ণ এমনকি শেল প্রয়োজন এমন টুকরোগুলির জন্য উপযুক্ত। প্যানিং পাতলা স্তরগুলিতে আবরণ প্রয়োগ করে যখন পণ্যটি একটি ঘূর্ণায়মান ড্রামে পড়ে যায়, যা ছোট টুকরা বা অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত যেখানে একটি পাতলা, নির্মাণযোগ্য স্তর পছন্দ করা হয়।
প্রশ্ন 2: শীতল সুড়ঙ্গের সাপেক্ষে সাজসজ্জার সময়কাল কেমন?
বেস শেলটি কুলিং টানেল থেকে বেরিয়ে আসার পরেই সাধারণত সাজসজ্জা প্রয়োগ করা হয়, যখন পৃষ্ঠে এখনও সামান্য ট্যাক থাকে। এটি বেস শেলটি তার আকৃতি না হারায় বা যোগাযোগের উপর অলঙ্করণের দাগ না দিয়েই সাজসজ্জার স্তরটিকে বন্ধন করতে দেয়।
প্রশ্ন 3: কেন পলিশিং কখনও কখনও এটিকে উন্নত করার পরিবর্তে চকচকে হ্রাস করে?
এটি সাধারণত ঘটে যখন পলিশিং এজেন্টের ডোজ থাকার সময়ের জন্য খুব বেশি হয়, একটি মসৃণ না হয়ে একটি অমসৃণ বা চটকদার ফিল্ম রেখে যায়। ডোজ সামান্য কমানো বা থাকার সময় বাড়ানো সাধারণত সমস্যাটির সমাধান করে।
প্রশ্ন 4: একটি লাইন কি বড় পরিবর্তন ছাড়াই একাধিক পণ্যের আকার পরিচালনা করতে পারে?
অনেক ফিনিশিং লাইন বেল্টের গতি এবং পর্দার ভলিউম সামঞ্জস্যের সাথে আকৃতির একটি যুক্তিসঙ্গত পরিসীমা পরিচালনা করতে পারে। টুকরা আকার বা ওজনে উল্লেখযোগ্য পরিবর্তন, তবে, সাধারণত পলিশিং স্টেজে ড্রামের গতি এবং সাজসজ্জার মঞ্চে অগ্রভাগের উচ্চতা সামঞ্জস্য করা প্রয়োজন।
প্রশ্ন 5: দীর্ঘ উত্পাদন চলাকালীন আবরণের ওজন প্রবাহিত হওয়ার কারণ কী?
পুনঃপ্রবর্তনকারী চকোলেট জলাধারে ধীরে ধীরে তাপমাত্রার প্রবাহ সবচেয়ে সাধারণ কারণ, যেহেতু একটি সংকীর্ণ সীমার মধ্যেও তাপমাত্রার সাথে সান্দ্রতা পরিবর্তিত হয়। শুধুমাত্র গলানোর ট্যাঙ্কে নয়, পর্দায় নিয়মিত তাপমাত্রা পরীক্ষা করা, ফলনকে প্রভাবিত করার আগে এটি ধরতে সাহায্য করে।