

কিভাবে শিল্প চকলেট এনরবিং সরঞ্জাম আবরণ সামঞ্জস্য উন্নত করে?
আধুনিক কনফেকশনারি লাইনে এনরবিং ইকুইপমেন্টের ভূমিকা
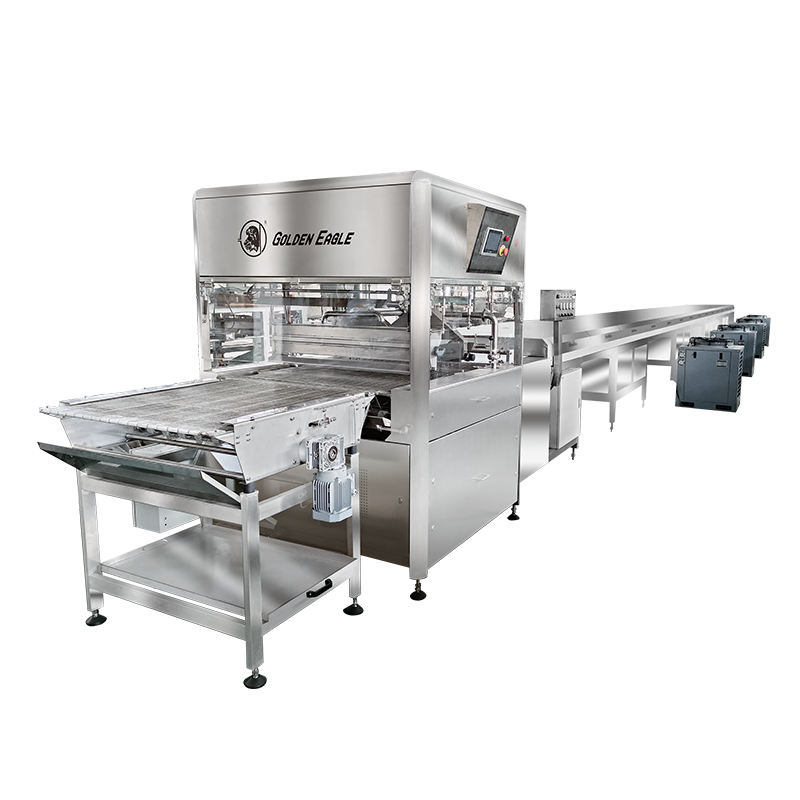
সুসংগত চকলেট কভারেজ মিষ্টান্ন উত্পাদনের সবচেয়ে কঠিন সমস্যাগুলির মধ্যে একটি। একটি বিস্কুট, ওয়েফার, বাদাম ক্লাস্টার, বা ক্যান্ডি কেন্দ্র যা হাত দিয়ে স্নানের মধ্য দিয়ে যায় তা অসম স্তর, বায়ু পকেট এবং ড্রিপ চিহ্নগুলি তুলে নেবে যা খুচরা শেল্ফে অবিলম্বে প্রদর্শিত হয়। এই সঠিক সমস্যা যে একটি চকলেট enrobing লাইন সমাধান করার জন্য ইঞ্জিনিয়ার করা হয়। পণ্যগুলিকে পৃথকভাবে ডুবানোর পরিবর্তে, একজন এনরোবার টেম্পারড চকোলেটের পর্দার মাধ্যমে একটি চলমান জাল বেল্টে আইটেমগুলি বহন করে, একটি নিয়ন্ত্রিত নীচের স্তর প্রয়োগ করে এবং তারপর পণ্যটি শীতল সুড়ঙ্গে প্রবেশের আগে ক্রমাঙ্কিত বায়ু ছুরি দিয়ে অতিরিক্ত আবরণ সরিয়ে দেয়।
ইনফিড বেল্টে পণ্যের ব্যবধান, পর্দার প্রবাহের হার, এবং বায়ু ছুরির চাপ সবই একে অপরের সাথে যোগাযোগ করে, এই কারণেই একটি সুবিধা যা এই সেটিংসটিকে তার প্রকৃত পণ্যের সাথে মেলা না করেই সবচেয়ে বড় উপলব্ধ মেশিনটি কিনে নেয় প্রায়শই একটি ছোট, সঠিকভাবে নির্দিষ্ট লাইনের চেয়ে খারাপ সামঞ্জস্যের সাথে শেষ হয়।
নতুন আবরণ ক্ষমতা মূল্যায়নকারী উদ্ভিদ পরিচালকদের জন্য, সিদ্ধান্তটি স্বয়ংক্রিয় করা হবে কিনা তা নিয়ে খুব কমই হয়, তবে এনরবিং সরঞ্জামের কোন কনফিগারেশনটি পণ্যের মিশ্রণ, থ্রুপুট টার্গেট এবং ফ্লোর লেআউটের সাথে মানানসই হয়। এই নিবন্ধটি ভাঙ্গিয়ে দেয় যে কীভাবে এনরবিং সরঞ্জামগুলি যান্ত্রিকভাবে কাজ করে, কার্যক্ষমতার ডেটা সাধারণত অপারেশনের বিভিন্ন স্কেল জুড়ে কেমন দেখায় এবং কীভাবে বিপণন দাবির পরিবর্তে পরিমাপযোগ্য মানদণ্ড ব্যবহার করে ম্যানুয়াল বা আধা-স্বয়ংক্রিয় পদ্ধতির সাথে স্বয়ংক্রিয় আবরণের তুলনা করা যায়। এটি ত্রুটির নিদর্শনগুলিকেও কভার করে যা একটি লাইন ভুল কনফিগার করা হলে প্রায়শই দেখা যায়, রক্ষণাবেক্ষণের অভ্যাসগুলির সাথে যা একটি সিস্টেমকে মাসের চেয়ে বছরের পর বছর ধরে চলতে থাকা সহনশীলতার মধ্যে রাখে।
মিষ্টান্ন, বেকারি, এবং স্ন্যাক প্রযোজকরা বিভিন্ন প্রারম্ভিক পয়েন্ট থেকে এই সরঞ্জামের সাথে যোগাযোগ করে। একটি বেকারি একটি বিদ্যমান ওয়েফার বা কুকি লাইনে একটি আবরণের ধাপ যুক্ত করে সাধারণত একটি নির্দিষ্ট মেঝে দৈর্ঘ্যে একটি এনরোবারকে পুনরুদ্ধার করে, যখন একটি মিষ্টান্ন প্রস্তুতকারক একটি নতুন সুবিধা তৈরি করে দীর্ঘমেয়াদী আয়তনের লক্ষ্যগুলির চারপাশে কুলিং টানেল এবং জলাধারের আকারের আরও স্বাধীনতা থাকে৷ নির্দিষ্ট মডেলের তুলনা করার আগে উভয় গ্রুপই যান্ত্রিক মৌলিক বিষয়গুলির একই সেটের মাধ্যমে কাজ করে উপকৃত হয়।
কিভাবে একটি শিল্প চকলেট Enrober পণ্য প্রক্রিয়া
একটি কার্যকরী স্তরে, এনরবিং সরঞ্জামগুলি ক্রমানুসারে চারটি স্বতন্ত্র ক্রিয়াকলাপ সম্পাদন করে এবং প্রতিটি পর্যায়ের নিজস্ব সহনশীলতার প্রয়োজনীয়তা রয়েছে। এই ক্রমটি বোঝা গুরুত্বপূর্ণ কারণ যেকোন একক পর্যায়ে একটি বাধা বা বিভ্রান্তি তিন ধাপ পরে ত্রুটি হিসাবে প্রদর্শিত হবে, প্রায়শই সমাপ্ত পণ্যটিতে মূল কারণটি সনাক্ত করা কঠিন করে তোলে।
ইনফিড স্টেজ একটি নির্দিষ্ট ব্যবধানে একটি তারের জালের বেল্টের উপর পণ্য রাখে, যা গুরুত্বপূর্ণ কারণ অমসৃণ ব্যবধান পরবর্তীতে চকলেটকে আইটেমগুলির মধ্যে সেতু করতে বা কভারেজের ফাঁক রেখে দেয়। একটি প্রি-বোটমার, যেখানে লাগানো থাকে, সেখানে একটি পাতলা বেস লেয়ার প্রয়োগ করে যাতে পণ্যটি জালের সাথে লেগে না থাকে এবং তাই চূড়ান্ত কোটটি একটি পরিষ্কার, জাল-টেক্সচারযুক্ত প্যাটার্নের পরিবর্তে একটি পরিষ্কার, সিলযুক্ত নীচে থাকে। প্রধান এনরবিং হেড তারপরে চলন্ত পণ্যের উপরে টেম্পারড চকলেটের একটি ক্রমাগত পর্দা ফেলে দেয়, উপরের এবং পার্শ্বগুলি সম্পূর্ণরূপে নিমজ্জিত করে। পর্দার পরপরই অবস্থান করা এয়ার ছুরিগুলি বেল্টের প্রস্থ জুড়ে ক্রমাঙ্কিত বায়ুচাপকে নির্দেশ করে অতিরিক্ত চকলেট অপসারণ করে, যা পর্দার চেয়ে অনেক বেশি চূড়ান্ত আবরণের ওজন এবং সমানতা নির্ধারণ করে। অবশেষে, প্রলিপ্ত পণ্যটি একটি মাল্টি-জোন কুলিং টানেলের মধ্য দিয়ে ভ্রমণ করে যেখানে তাপমাত্রা ক্রমশ নিচে নেমে আসে যাতে চকচকে লক হয়ে যায় এবং ফুল ফোটে না।
মূল উপাদান যা আবরণ গুণমান নির্ধারণ করে
প্রতিটি SJP সিরিজ চকোলেট এনরবিং লাইন এবং তুলনীয় শিল্প ব্যবস্থাগুলি সাবসিস্টেমগুলির একটি সাধারণ সেট ভাগ করে, তবে প্রতিটি সাবসিস্টেমের বিল্ড কোয়ালিটি এবং নিয়ন্ত্রণের নির্ভুলতাই এমন একটি লাইনকে আলাদা করে যা একটি একক শিফটের মধ্যে প্রবাহিত হওয়া থেকে শক্ত সহনশীলতা ধারণ করে।
| কম্পোনেন্ট | প্রাথমিক ফাংশন | সাধারণ সহনশীলতার প্রভাব |
|---|---|---|
| টেম্পারিং ইউনিট | চকোলেট ভরের স্ফটিক গঠন বজায় রাখে | প্লাস বা মাইনাস 0.5 ডিগ্রী স্থায়িত্ব |
| পর্দা মাথা | বেল্ট প্রস্থ জুড়ে লেপ প্রবাহ প্রদান করে | ক্রস-বেল্ট ওজনের বৈচিত্র্য 3 শতাংশের নিচে |
| এয়ার ছুরি সমাবেশ | টার্গেট বেধ অতিরিক্ত আবরণ ছাঁটাই | ছোট বৃদ্ধির মধ্যে আবরণ ওজন নিয়মিত |
| জাল বেল্ট ড্রাইভ | একটি ধ্রুবক, সিঙ্ক্রোনাইজড গতিতে পণ্য পরিবহন করে | গতির বৈচিত্র্য 1 শতাংশের নিচে |
| কুলিং tunnel | চর্বি প্রস্ফুটিত প্ররোচিত ছাড়া আবরণ সেট | মাল্টি-জোন গ্রেডিয়েন্ট নিয়ন্ত্রণ |
| নিচের রিসার্কুলেশন পাম্প | জলাধারে অতিরিক্ত চকলেট ফেরত দেয় | পুলিং এবং সান্দ্রতা প্রবাহ প্রতিরোধ করে |
টেম্পারিং ইউনিট বিশেষ মনোযোগের দাবি রাখে কারণ এটি সমাপ্ত পণ্যের উপস্থিতির জন্য সবচেয়ে দায়ী একক উপাদান। চকলেট যেটি নিস্তেজ, স্ট্রীকার পৃষ্ঠের সাথে সেট করা হয় এবং প্যাকেজিংয়ের কয়েক দিনের মধ্যেই প্রস্ফুটিত হয়, যখন অতিরিক্ত টেম্পারড চকোলেট এনরোবারের ভিতরে খুব দ্রুত সেট করতে পারে, পর্দার মাথা আটকে যায়। গলিত, টেম্পারিং এবং হোল্ডিং ট্যাঙ্ক জুড়ে ক্লোজড-লুপ তাপমাত্রা প্রতিক্রিয়া সহ সিস্টেমগুলি ম্যানুয়াল থার্মোস্ট্যাট চেকের উপর নির্ভরশীল সিস্টেমগুলির তুলনায় একটি সংকীর্ণ অপারেটিং ব্যান্ড বজায় রাখে।
লাইন কনফিগারেশন জুড়ে থ্রুপুট বেঞ্চমার্ক
লাইনের ক্ষমতা সাধারণত বেল্টের প্রস্থ এবং বেল্টের গতি দ্বারা নির্দিষ্ট করা হয়, কিন্তু যে সংখ্যাটি কার্যকরীভাবে গুরুত্বপূর্ণ তা হল প্রতি ঘন্টায় প্রলিপ্ত আউটপুট, কারণ এটিই নির্ধারণ করে যে এনরোবার একটি আপস্ট্রিম ডিপোজিটর বা বেকিং লাইনের সাথে তাল মিলিয়ে চলে কিনা। নীচের চার্টটি মিষ্টান্ন এবং বেকারি আবরণ অ্যাপ্লিকেশনগুলিতে ব্যবহৃত চারটি সাধারণ বেল্ট প্রস্থের ক্লাস জুড়ে সাধারণত উদ্ধৃত থ্রুপুট রেঞ্জগুলিকে প্রতিফলিত করে।
এই পরিসংখ্যানগুলি পণ্যের ঘনত্ব, লক্ষ্য আবরণের ওজন এবং লাইনটি প্রি-বোটমার পাসের উপর নির্ভর করে পরিবর্তিত হয়, তাই এগুলিকে কোনও নির্দিষ্ট পণ্যের জন্য গ্যারান্টিযুক্ত পরিসংখ্যানের পরিবর্তে পরিকল্পনা পরিসর হিসাবে বিবেচনা করা উচিত। একটি হালকা ওয়েফার আবরণ একটি সুবিধা একটি সীমার উপরের প্রান্তের দিকে বসবে, যখন একটি ভারী লক্ষ্য কোট ওজন সহ একটি ঘন বাদাম ক্লাস্টার একই সরঞ্জামে ধীর গতিতে চলবে৷
একটি উত্পাদন চক্রের উপর তাপমাত্রা নিয়ন্ত্রণ যথার্থতা
আরও উপেক্ষিত কর্মক্ষমতা সূচকগুলির মধ্যে একটি হল একটি লাইন কতটা শক্তভাবে চকলেট তাপমাত্রা ধরে রাখে কারণ এটি একটি আট ঘণ্টার শিফটে একটানা চলে। দীর্ঘ দৌড়ের সময় প্রশস্ত তাপমাত্রার পরিবর্তন হ'ল বিরতিহীন চকচকে এবং প্রস্ফুটিত সমস্যার একটি সাধারণ উত্স যা নির্ণয় করা কঠিন কারণ এগুলি প্রতিটি ব্যাচে উপস্থিত হয় না।
ক্লোজড-লুপ সিস্টেমগুলি যেগুলি ক্রমাগত স্নানের তাপমাত্রার নমুনা নেয় এবং ছোট বৃদ্ধিতে গরম করার উপাদানগুলিকে সামঞ্জস্য করে পর্যায়ক্রমিক ম্যানুয়াল চেকের উপর নির্ভরশীল লাইনগুলির তুলনায় অনেক সংকীর্ণ ব্যান্ড ধারণ করে। দীর্ঘ রানের ক্ষেত্রে এটি সবচেয়ে গুরুত্বপূর্ণ, যেহেতু একটি লাইন যা কয়েক ঘন্টার মধ্যে এমনকি দেড় ডিগ্রী দ্বারা প্রবাহিত হয় তা কোনো একক সুস্পষ্ট ট্রিগার পয়েন্ট ছাড়াই একটি পণ্যকে সঠিকভাবে টেম্পারড থেকে লক্ষণীয়ভাবে কম মেজাজে স্থানান্তর করতে পারে।
অপারেশনাল নোট: টেম্পারিং ইউনিট থেকে টেনে নেওয়া তাপমাত্রার লগ এবং এনরবিং বাথ আলাদাভাবে একটি একক সম্মিলিত রিডিংয়ের চেয়ে সমস্যা সমাধানের জন্য বেশি উপযোগী, যেহেতু ট্যাঙ্কের আয়তনের জন্য একটি পুনঃপ্রবর্তন পাম্প ছোট হলে দুটি অঞ্চল স্বাধীনভাবে প্রবাহিত হতে পারে।
এনরবিং লাইন বনাম ম্যানুয়াল লেপ: একটি স্ট্রাকচার্ড তুলনা
হ্যান্ড-ডিপিং বা ছোট ব্যাচ ট্যাঙ্ক থেকে ক্রমাগত লাইনে চলে যাওয়া নির্মাতারা সাধারণত একটি একক খরচের অঙ্কের পরিবর্তে পাঁচটি ব্যবহারিক বিষয়ের ওজন করে। নীচের রাডার তুলনাটি সাধারণত রিপোর্ট করা অপারেশনাল ফলাফলের উপর ভিত্তি করে আপেক্ষিক স্কেলে ম্যানুয়াল আবরণের বিরুদ্ধে স্বয়ংক্রিয় এনরবিং সরঞ্জাম স্কোর করে।
যে প্যাটার্নটি ধারাবাহিকভাবে প্রদর্শিত হয় তা হল ম্যানুয়াল আবরণ শুধুমাত্র কম প্রাথমিক খরচে একটি সুবিধা বজায় রাখে এবং খুব ছোট ব্যাচ বা উচ্চ কাস্টমাইজড আইটেমগুলির জন্য, সেটআপ নমনীয়তা। লেপের বেধের সামঞ্জস্যতা এবং একক অপারেটর প্রতি ঘন্টায় যে পরিমাণ প্রক্রিয়া করতে পারে তা সহ অন্য প্রতিটি অক্ষে, স্বয়ংক্রিয় সরঞ্জামের স্কোর যথেষ্ট বেশি। এই কারণেই ম্যানুয়াল ডিপিং কারিগরি বা খুব কম ভলিউম সেটিংসে টিকে থাকে, যখন প্রতি শিফটে কয়েকশ কিলোগ্রামের বেশি উত্পাদনকারী যে কোনও সুবিধা সাধারণত দেখায় যে শ্রম খরচ এবং ত্রুটির হার একাই একটি লাইনকে সমর্থন করে। প্যাকেজিং এবং পুনঃকাজের খরচগুলি অন্তর্ভুক্ত করার পরে ব্যবধান আরও প্রশস্ত হয়, যেহেতু অসঙ্গত ম্যানুয়াল আবরণ আইটেমগুলির উচ্চ হার তৈরি করে যেগুলি খুচরা প্যাকেজিং পৌঁছানোর আগে অবশ্যই পুনরায় কাজ করা বা ডাউনগ্রেড করা উচিত।
আপনার পণ্য লাইনের সাথে মিলে যাওয়া সরঞ্জামের স্পেসিফিকেশন
এনরোবার কনফিগারেশনগুলির মধ্যে নির্বাচন করা প্রকৃত পণ্যের সাথে কিছু নির্দিষ্ট বৈশিষ্ট্যের সাথে মিলে যাওয়ার জন্য নেমে আসে, কেবলমাত্র সবচেয়ে বড় উপলব্ধ মেশিনটি নির্বাচন করার পরিবর্তে। নিম্নলিখিত কারণগুলি চূড়ান্ত সিদ্ধান্তের উপর সবচেয়ে বেশি প্রভাব ফেলে।
- পণ্যের পদচিহ্নের সাপেক্ষে বেল্টের প্রস্থ এবং আইটেমগুলির মধ্যে চকোলেট ব্রিজিং এড়াতে প্রয়োজনীয় লেনের ব্যবধান
- একটি প্রি-বোটমার প্রয়োজন কিনা, যা পণ্যটি অন্যথায় একটি বেয়ার মেশ বেল্টে আটকে থাকবে কিনা তার উপর নির্ভর করে
- বেল্টের গতির সাপেক্ষে কুলিং টানেলের দৈর্ঘ্য, যেহেতু আন্ডার সাইজড টানেল পণ্যটি আংশিকভাবে আউটফিডে রেখে দেয়
- জলাধারের ক্ষমতা এবং পুনঃপ্রবর্তন পাম্পের আকার দৈনিক উৎপাদনের পরিমাণের তুলনায়
- উপলব্ধ মেঝে দৈর্ঘ্য, যেহেতু ইন্টিগ্রেটেড কুলিং টানেল সহ এনরবিং লাইনগুলি একা এনরবিং হেডের চেয়ে যথেষ্ট দীর্ঘ চলতে পারে
একই লাইনে মিশ্র পণ্যের ধরনগুলি চালানোর সুবিধাগুলিকেও ওজন করা উচিত যে কত দ্রুত আবরণের ওজন এবং বেল্টের গতি রানের মধ্যে সামঞ্জস্য করা যায়, যেহেতু একটি নির্দিষ্ট সেটিংয়ের জন্য নির্মিত একটি লাইনে ঘন ঘন পরিবর্তনগুলি ডাউনটাইম তৈরি করে যা প্রথমে সরঞ্জাম কেনার জন্য থ্রুপুট সুবিধা নষ্ট করে।
বর্তমান আউটপুটকে কঠোরভাবে আকার দেওয়ার পরিবর্তে ভবিষ্যতের ভলিউম বৃদ্ধির জন্য পরিকল্পনা করাও মূল্যবান। পরবর্তীতে একটি দ্বিতীয় এনরোবার যোগ করা, একবার ফ্লোর স্পেস এবং ইউটিলিটি সংযোগগুলি মূল ইনস্টলেশনের সময় কখনই গণনা করা হয়নি, এটি একটি সামান্য বড় জলাধার বা সামনের দিকে একটি মডুলার টানেল অংশ নির্দিষ্ট করার চেয়ে সাধারণত অনেক বেশি ব্যাঘাতমূলক এবং ব্যয়বহুল। যান্ত্রিক স্পেসিফিকেশনের পাশাপাশি এয়ার নাইভের জন্য সংকুচিত বাতাসের ক্ষমতা এবং কুলিং টানেলের জন্য রেফ্রিজারেশন লোড সহ ইউটিলিটি প্রয়োজনীয়তা পর্যালোচনা করা একটি সাধারণ ব্যবধান এড়ায় যেখানে এনরোবার নিজেই সঠিকভাবে মাপ করা হয়েছে কিন্তু সহায়ক উদ্ভিদ পরিকাঠামো নেই।
রক্ষণাবেক্ষণের অভ্যাস যা পরিষেবা জীবনকে প্রসারিত করে
এনরবিং সরঞ্জামগুলি একটি খাদ্য পণ্যের সাথে অবিচ্ছিন্নভাবে কাজ করে যা শীতল পৃষ্ঠের সংস্পর্শে শক্ত হয়ে যায়, যার অর্থ রক্ষণাবেক্ষণের রুটিনগুলি সাধারণ উদ্দেশ্য উত্পাদন যন্ত্রপাতি থেকে কিছুটা আলাদা। তিনটি ক্ষেত্র সর্বাধিক অপরিকল্পিত ডাউনটাইমের জন্য দায়ী।
| রক্ষণাবেক্ষণ এলাকা | প্রস্তাবিত ফ্রিকোয়েন্সি | ব্যর্থতার মোড যদি এড়িয়ে যায় |
|---|---|---|
| জাল বেল্ট পরিষ্কার এবং টান | দৈনিক থেকে সাপ্তাহিক | চকোলেট buildup causing belt tracking issues |
| এয়ার ছুরি অগ্রভাগ পরিদর্শন | সাপ্তাহিক | বেল্টের প্রস্থ জুড়ে অসম আবরণ ওজন |
| টেম্পারিং ট্যাঙ্ক descaling | মাসিক | তাপ স্থানান্তর এবং তাপমাত্রা প্রবাহ হ্রাস |
| কুলিং tunnel coil check | ত্রৈমাসিক | অপর্যাপ্ত সেট সময় নরম আউটফিড পণ্য নেতৃস্থানীয় |
পরিষ্কার করার সময়সূচী অন্যান্য অনেক আবরণ মিডিয়ার তুলনায় চকলেটের সাথে বেশি গুরুত্বপূর্ণ কারণ রাতারাতি জলাশয়ে অবশিষ্ট পণ্যগুলি তাজা টেম্পারড চকলেটের চেয়ে আলাদা চর্বিযুক্ত কাঠামোর সাথে পুনরায় স্ফটিক হয়ে যাবে এবং পরের দিন সকালে সঠিক রি-টেম্পারিং ছাড়াই স্নানের মধ্যে এটিকে পুনরায় প্রবর্তন করা একটি সাধারণ, এড়ানো যায় এমন একটি সাধারণ কারণ যা প্রথম ব্যাটে ফুলের উপরিভাগে প্রস্ফুটিত হয়৷
অগ্রভাগ পরিদর্শন, বেল্ট টেনশন চেক এবং ট্যাঙ্ক ডিস্কেলিং তারিখগুলির একটি লিখিত লগ রাখাও এটি সম্পূর্ণ স্টপেজে পরিণত হওয়ার আগে কর্মক্ষমতার একটি ধীরগতির ড্রিফটকে চিহ্নিত করা আরও সহজ করে তোলে। অনেকগুলি অপরিকল্পিত ডাউনটাইম ইভেন্টগুলি রক্ষণাবেক্ষণের ব্যবধানে ফিরে আসে যা একবার বাদ দেওয়া হয়েছিল এবং কখনই ধরা পড়েনি, হঠাৎ কম্পোনেন্ট ব্যর্থতার পরিবর্তে, এই কারণেই একটি সাধারণ পুনরাবৃত্ত চেকলিস্ট ডায়াগনস্টিক সরঞ্জামগুলির যে কোনও একক অংশের চেয়ে বেশি রিটার্ন প্রদান করে।
পণ্যের বিভাগ যা এনরবিং থেকে সবচেয়ে বেশি উপকৃত হয়
প্রতিটি প্রলিপ্ত পণ্যের জন্য একটি সম্পূর্ণ ক্রমাগত লাইনের প্রয়োজন হয় না, তবে বিস্তৃত শ্রেণীবিভাগ একটি ভলিউম থ্রেশহোল্ডে পৌঁছায় যেখানে হাত ডুবানো বা প্যানিংয়ের চেয়ে এনরবিং সরঞ্জামগুলি আরও ব্যবহারিক পছন্দ হয়ে ওঠে। নিম্নলিখিত বিভাগগুলি একজন নিবেদিত নিবন্ধকের জন্য সবচেয়ে সাধারণ প্রার্থী।
- ওয়েফার, বিস্কুট এবং কুকিজ, যেখানে একটি সমান নীচের সীল বেসটিকে আবৃত থাকতে বা খালি জালের বেল্টে আটকে থাকতে বাধা দেয়
- বাদাম ক্লাস্টার এবং গ্রানোলা বার, যার জন্য একটি ভারী আবরণের ওজন প্রয়োজন এবং অনিয়মিত আকারের চারপাশে পুল করা এড়াতে সুনির্দিষ্ট বায়ু ছুরি নিয়ন্ত্রণ থেকে উপকৃত হয়
- শুকনো ফল এবং লেজ মিক্স টুকরা, যেখানে ছোট আইটেম আকার আউটপুট সাপেক্ষে হাত ডুবানো শ্রম নিবিড় করে তোলে
- আইসক্রিম বার এবং হিমায়িত নতুনত্ব, যেগুলি বেল্টে পণ্যটি নরম হওয়ার আগে একটি দ্রুত-সেটিং পর্দার পাস প্রয়োজন
- ক্যান্ডি কেন্দ্র এবং প্রালাইন, যেখানে সামঞ্জস্যপূর্ণ শেলের বেধ চেহারা এবং শেল্ফের স্থায়িত্ব উভয়কেই প্রভাবিত করে
এই বিভাগগুলির প্রত্যেকটি একই মূল সাবসিস্টেমগুলিতে বিভিন্ন চাহিদা রাখে। একটি হিমায়িত অভিনবত্ব লাইন, উদাহরণস্বরূপ, জলাধারের ক্ষমতার উপর পর্দার গতি এবং একটি সংক্ষিপ্ত সময়কে অগ্রাধিকার দেয়, যখন একটি বাদাম ক্লাস্টার লাইন বায়ু ছুরির পরিসরকে অগ্রাধিকার দেয় কারণ পণ্যগুলি নিজেই অনিয়মিত এবং ঘন। বেল্টের প্রস্থ বা টানেলের দৈর্ঘ্য নির্দিষ্ট করার আগে কোন সুবিধাটি কোন বিভাগে পড়ে তা পর্যালোচনা করলে সাধারণ উদ্দেশ্যের পরিসংখ্যানের পরিবর্তে সরঞ্জামের আকারের কথোপকথনটি প্রকৃত পণ্যের উপর ভিত্তি করে থাকে।
আবরণের সাধারণ ত্রুটি এবং তাদের মূল কারণ
এনরবিং ইকুইপমেন্টে ফিরে পাওয়া বেশিরভাগ মানের সমস্যা অল্প সংখ্যক পুনরাবৃত্ত প্যাটার্নের মধ্যে পড়ে। প্রদত্ত ত্রুটির জন্য কোন সাবসিস্টেম দায়ী তা সনাক্ত করা সমস্যা সমাধানের সময়কে যথেষ্ট কমিয়ে দেয়, যেহেতু অপারেটররা অন্যথায় প্রথমে ভুল নিয়ন্ত্রণ সামঞ্জস্য করার প্রবণতা রাখে।
| খুঁত | সম্ভবত কারণ | চেক করার জন্য সাবসিস্টেম |
|---|---|---|
| বেল্টের প্রস্থ জুড়ে অসম আবরণ বেধ | মিসালাইন করা বা আংশিকভাবে অবরুদ্ধ এয়ার ছুরি অগ্রভাগ | এয়ার ছুরি সমাবেশ |
| নিস্তেজ বা streaky পৃষ্ঠ ফিনিস | চকোলেট out of temper before reaching the curtain | টেম্পারিং ইউনিট |
| সমাপ্ত পণ্যের উপর বেয়ার বা উন্মুক্ত বেস | প্রি-বোটমার পাস অনুপস্থিত বা ভুল সমন্বয় করা হয়েছে | প্রি-বোটমার |
| পণ্য আউটফিড একসঙ্গে sticking | অপর্যাপ্ত কুলিং টানেল থাকার সময় | কুলিং tunnel length or belt speed |
| চকোলেট pooling around product base | বায়ু ছুরি চাপ আপেক্ষিক অতিরিক্ত পর্দা প্রবাহ | পর্দা মাথা and air knife balance |
কারণ এই ত্রুটিগুলি প্রায়শই প্রতিটি ইউনিটের পরিবর্তে মাঝে মাঝে উপস্থিত হয়, কোন স্থানান্তর, পণ্যের ধরন বা পরিবেষ্টিত অবস্থা সমস্যার সাথে সম্পর্কিত তা ট্র্যাক করা সাধারণত একটি একক পতাকাযুক্ত ব্যাচের পরে প্রতিক্রিয়াশীলভাবে মেশিনটিকে সামঞ্জস্য করার চেয়ে বেশি উত্পাদনশীল। পরিবেষ্টিত আর্দ্রতা এবং বিশেষ করে উদ্ভিদের তাপমাত্রা শীতল টানেলের কার্যকারিতা পরিবর্তন করতে পারে এমনকি যখন প্রতিটি অভ্যন্তরীণ সেটিং একই থাকে, এই কারণেই কিছু সুবিধা ঋতু পরিবর্তনের সময় পণ্যের গুণমান পরীক্ষা করার পাশাপাশি ঘরের অবস্থা লগ করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: একটি এনরোবার এবং একটি ডিপিং মেশিনের মধ্যে পার্থক্য কী?
একটি ডিপিং মেশিন সাধারণত একটি স্থির বা হালকা আন্দোলিত চকলেট স্নানের মধ্যে পৃথক আইটেমগুলিকে ডুবিয়ে দেয়, যখন একটি এনরোবার একটি অবিচ্ছিন্ন সিস্টেম যেখানে পণ্যটি একটি জাল বেল্টের উপর চকোলেটের পর্দার নীচে চলে যায়, তারপরে বায়ু ছুরি ছাঁটা এবং একটি উত্সর্গীকৃত শীতল সুড়ঙ্গ দ্বারা অনুসরণ করা হয়। এনরোবারগুলি ক্রমাগত, উচ্চ আয়তনের উত্পাদনের জন্য তৈরি করা হয়, যেখানে ডিপিং সরঞ্জামগুলি ছোট বা আরও বেশি কারিগরের জন্য উপযুক্ত।
প্রশ্ন 2: কীভাবে একটি এনরবিং লাইনে লেপের বেধ নিয়ন্ত্রণ করা হয়?
আবরণের বেধ মূলত পর্দার প্রবাহের পরিবর্তে বায়ু ছুরির চাপ এবং কোণ দ্বারা সেট করা হয়। পর্দা একটি সম্পূর্ণ অতিরিক্ত আবরণ প্রয়োগ করে, এবং বায়ু ছুরিগুলি একটি লক্ষ্য পুরুত্ব রেখে উদ্বৃত্তকে উড়িয়ে দেয়, যা সাধারণত পণ্যের ওজনের প্রয়োজনীয়তার সাথে মেলে ছোট বৃদ্ধিতে সূক্ষ্ম সুর করা যেতে পারে।
প্রশ্ন 3: এনরোবড পণ্যগুলিতে চকলেট ফুলের কারণ কী?
ব্লুম প্রায়শই অনুপযুক্ত টেম্পারিং, শীতল করার সময় তাপমাত্রার পরিবর্তন, বা প্যাকেজিংয়ের পরে উষ্ণ এবং শীতল অবস্থার ওঠানামায় সমাপ্ত পণ্য সংরক্ষণের কারণে ঘটে। এটি একটি নিস্তেজ ধূসর বা সাদা পৃষ্ঠের ফিল্ম হিসাবে প্রদর্শিত হয় এবং খাদ্য নিরাপত্তার সমস্যা না হলেও, এটি একটি গুণগত ত্রুটি হিসাবে বিবেচিত হয় কারণ এটি চেহারা এবং টেক্সচারকে প্রভাবিত করে।
প্রশ্ন 4: একটি এনরবিং লাইন কি একাধিক পণ্যের ধরন পরিচালনা করতে পারে?
বেশিরভাগ লাইন বেল্টের প্রস্থ এবং কুলিং টানেলের দৈর্ঘ্যের সীমার মধ্যে পণ্যের আকৃতি এবং আকারের একটি পরিসীমা প্রক্রিয়া করতে পারে, যদি লেপের ওজন, বেল্টের গতি এবং প্রি-বোটমার সেটিংস রানের মধ্যে সামঞ্জস্য করা হয়। অত্যন্ত বৈচিত্র্যময় পণ্য মিশ্রণ সহ সুবিধাগুলি একটি নির্দিষ্ট কনফিগারেশন নির্বাচন করার আগে পরিবর্তনের সময় নিশ্চিত করা উচিত।
প্রশ্ন 5: একটি শীতল টানেল কতক্ষণ থাকতে হবে?
টানেলের দৈর্ঘ্যের প্রয়োজনীয়তাগুলি বেল্টের গতি এবং লক্ষ্য আবরণের ওজনের উপর নির্ভর করে, যেহেতু মোটা আবরণ এবং দ্রুত বেল্টের গতি উভয়ই পণ্যটি আউটফিডে পৌঁছানোর আগে চকলেটের সম্পূর্ণরূপে সেট করার জন্য প্রয়োজনীয় সময় বাড়ায়। এটি সাধারণত প্রয়োজনীয় সময় এবং নির্দিষ্ট লাইনের চলমান বেল্টের গতির সমন্বয় থেকে গণনা করা হয়।