

চকোলেট ড্রেজে উচ্চ-চকচকে ফিনিস অর্জন করতে পলিশিং প্রক্রিয়াটি কতক্ষণ নেয়?
চকোলেট ড্রেজি পলিশিং টাইমলাইন বোঝা
একটি ম্যাট চকোলেট পৃষ্ঠ থেকে চকোলেট ড্রেজের উপর একটি আয়নার মতো উচ্চ-গ্লস ফিনিস পর্যন্ত যাত্রা একটি শিল্প এবং একটি বিজ্ঞান উভয়ই। উৎপাদন ব্যবস্থাপক এবং মান নিয়ন্ত্রণ বিশেষজ্ঞরা প্রায়শই জিজ্ঞাসা করেন: চকোলেট ড্রেজিতে সেই লোভনীয় উচ্চ-গ্লস ফিনিসটি অর্জন করতে পলিশিং প্রক্রিয়াটি আসলে কতক্ষণ সময় নেয়? উত্তরটি সোজা নয়, কারণ একাধিক ভেরিয়েবল টাইমলাইনকে প্রভাবিত করে, তবে উৎপাদন দক্ষতা অপ্টিমাইজ করার জন্য এবং ধারাবাহিক পণ্যের গুণমান বজায় রাখার জন্য এই কারণগুলি বোঝা অপরিহার্য।
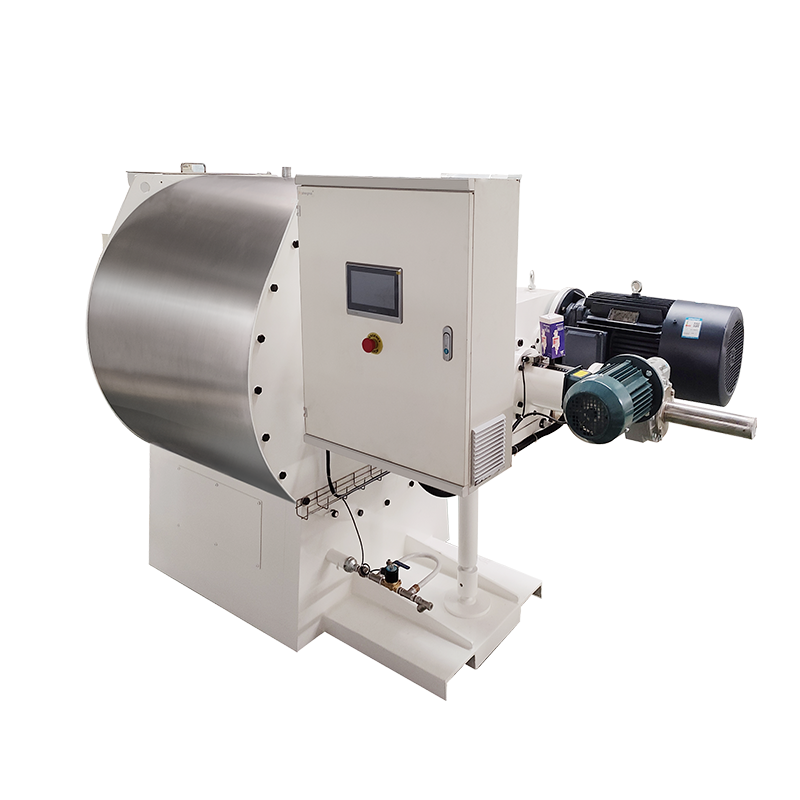
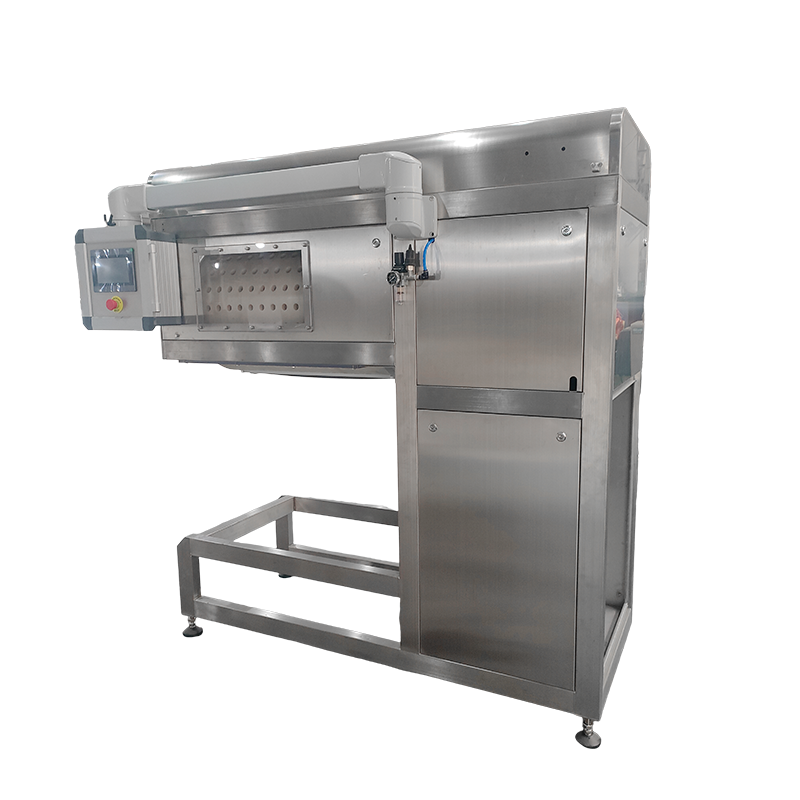
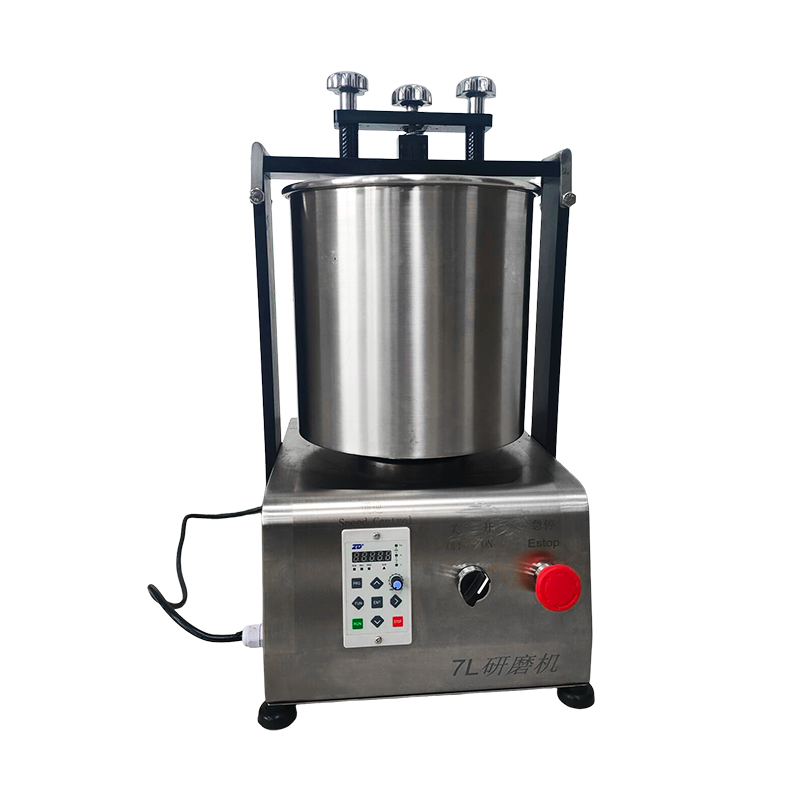
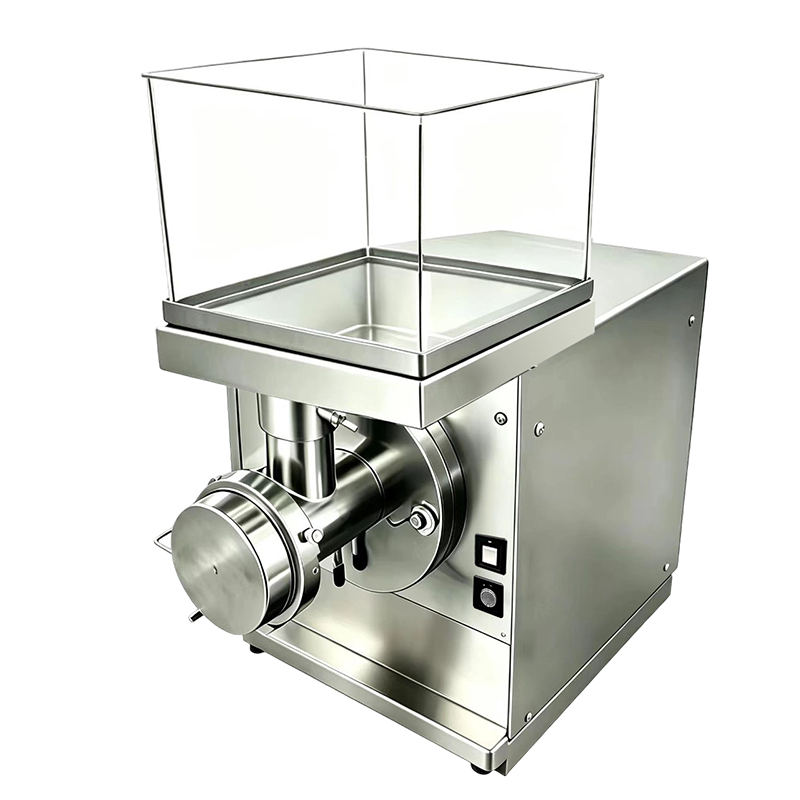
পেশাদার মিষ্টান্ন উত্পাদন পরিবেশে, চকোলেট ড্রেজের জন্য পলিশিং প্রক্রিয়া সাধারণত থেকে হয় 45 মিনিট থেকে 3 ঘন্টা প্রতি ব্যাচ, সরঞ্জামের স্পেসিফিকেশন, পণ্যের বৈশিষ্ট্য এবং পছন্দসই ফিনিস মানের উপর নির্ভর করে। এই টাইমলাইনে প্রস্তুতি, সক্রিয় পলিশিং পর্যায়গুলি এবং গুণমান যাচাইয়ের পর্যায়গুলি সহ সম্পূর্ণ পলিশিং চক্রকে অন্তর্ভুক্ত করে। উন্নত ব্যবহার অপারেশন জন্য চকোলেট এবং ক্যান্ডি পলিশিং মেশিন সিস্টেম, ব্যতিক্রমী ফিনিস মান বজায় রাখার সময় প্রক্রিয়াটি উল্লেখযোগ্যভাবে সুগম করা যেতে পারে।
পণ্যের জ্যামিতি, আবরণের পুরুত্ব, পরিবেষ্টিত পরিবেশগত অবস্থা এবং নিযুক্ত নির্দিষ্ট পলিশিং পদ্ধতিতে মৌলিক পার্থক্য থেকে সময়কালের পরিবর্তন ঘটে। গোলাকার এবং গোলাকার ড্রেজগুলি সাধারণত পলিশিং এজেন্টের সাথে আরও অভিন্ন পৃষ্ঠের যোগাযোগের কারণে অনিয়মিত আকারের চেয়ে দ্রুত পলিশ করে। একইভাবে, পাতলা চকলেট আবরণযুক্ত পণ্যগুলি ভারী প্রলিপ্ত কেন্দ্রগুলির তুলনায় কম পলিশ করার সময় প্রয়োজন, কারণ পৃষ্ঠের ক্ষেত্রফল থেকে আয়তনের অনুপাত কত দ্রুত পলিশিং মাধ্যমটি পছন্দসই দীপ্তি তৈরি করতে পারে তা প্রভাবিত করে।
পলিশিং সময়কালকে প্রভাবিত করে এমন উপাদান
ইকুইপমেন্ট স্পেসিফিকেশন এবং পারফরমেন্স প্যারামিটার
আপনার পলিশিং সরঞ্জামের প্রযুক্তিগত বৈশিষ্ট্যগুলি প্রক্রিয়াকরণের সময়ের সাথে সরাসরি সম্পর্কযুক্ত। আধুনিক পলিশিং মেশিনে ড্রামের ব্যাস 600 মিমি থেকে 1500 মিমি পর্যন্ত থাকে, যার মধ্যে ঘূর্ণন গতি সাধারণত সেট করা হয় প্রতি মিনিটে 28 এবং 32 বিপ্লব সর্বোত্তম পলিশিং কর্মের জন্য। পরিবর্তনশীল ফ্রিকোয়েন্সি ড্রাইভের সাথে সজ্জিত মেশিনগুলি অপারেটরদের পুরো পলিশিং চক্র জুড়ে গতিশীলভাবে ঘূর্ণন গতি সামঞ্জস্য করতে দেয়, যা স্থির-গতির ইউনিটের তুলনায় সামগ্রিক প্রক্রিয়াকরণের সময় 15-20% কমাতে পারে।
গরম করার ক্ষমতা আরেকটি গুরুত্বপূর্ণ সময় ফ্যাক্টর প্রতিনিধিত্ব করে। উচ্চতর গরম করার ক্ষমতা (2-3kW) সহ সিস্টেমগুলি আরও কার্যকরভাবে 20-25°C এর মধ্যে সামঞ্জস্যপূর্ণ ড্রাম তাপমাত্রা বজায় রাখতে পারে, তাপমাত্রার ওঠানামা প্রতিরোধ করে যা প্রায়শই পলিশিং চক্রকে প্রসারিত করে। উন্নত মডেলগুলি স্বাধীন নিয়ন্ত্রণের সাথে দ্বৈত গরম করার উপাদানগুলিকে অন্তর্ভুক্ত করে, দ্রুত তাপমাত্রা সামঞ্জস্য করতে সক্ষম করে যা উত্পাদন প্রবাহকে বাধা না দিয়ে বিভিন্ন চকলেট ফর্মুলেশনকে মিটমাট করে।
পণ্যের বৈশিষ্ট্য এবং জ্যামিতি
ড্রেজের ভৌত বৈশিষ্ট্যগুলি প্রক্রিয়াকরণের সময়কালকে উল্লেখযোগ্যভাবে পালিশ করে। স্ট্যান্ডার্ড পণ্য বিভাগ এবং তাদের সাধারণ পলিশিং সময়সীমার মধ্যে রয়েছে:
- গোলাকার গোলাকার ড্রেজ (8-12 মিমি ব্যাস): উচ্চ-গ্লস ফিনিশের জন্য 45-75 মিনিট
- ওব্লেট বা মসুর ডাল আকৃতির পণ্য: সমতল পৃষ্ঠের কারণে 60-90 মিনিট
- নলাকার বা কলামার আকার: 90-120 মিনিটের জন্য বিশেষায়িত পলিশিং প্রোটোকল প্রয়োজন
- অনিয়মিত বা বহুমুখী আকার: সম্পূর্ণ পৃষ্ঠ কভারেজের জন্য 120-180 মিনিট
- অ্যালুমিনিয়াম ফয়েল-মোড়ানো নলাকার চকলেট: ফয়েল কম্প্রেশন এবং গ্লস বর্ধনের জন্য 30-45 মিনিট
সারফেস ক্ষেত্রফল থেকে ভর অনুপাতের গণনা প্রকাশ করে যে ছোট ড্রেজেস (10 মিমি এর কম) বড় ইউনিটের চেয়ে বেশি দক্ষতার সাথে পালিশ করে কারণ পলিশিং এজেন্ট মোট পৃষ্ঠের এলাকা জুড়ে আরও সমানভাবে বিতরণ করে। যাইহোক, খুব ছোট পণ্যের (5 মিমি এর নিচে) একত্রীকরণ রোধ করার জন্য ড্রামের গতি কমানোর প্রয়োজন হতে পারে, যা প্রক্রিয়াকরণের সময় 10-15% বাড়িয়ে দিতে পারে।
পরিবেশগত এবং বায়ুমণ্ডলীয় অবস্থা
পরিবেষ্টিত তাপমাত্রা এবং আর্দ্রতার মাত্রা পলিশিং সময়কালের পরিমাপযোগ্য পার্থক্য তৈরি করে। চকোলেট পলিশিংয়ের জন্য সর্বোত্তম পরিবেশগত অবস্থার মধ্যে রয়েছে:
- পরিবেষ্টিত তাপমাত্রা: 18-22°C (64-72°F)
- আপেক্ষিক আর্দ্রতা: 50-55%
- বায়ু সঞ্চালন: ধুলো দূষণ রোধ করতে নিয়ন্ত্রিত
যখন পরিবেষ্টিত আর্দ্রতা 60% ছাড়িয়ে যায়, তখন পলিশ করার সময় 20-30% বৃদ্ধি পেতে পারে কারণ আর্দ্রতা ক্রিস্টালাইজেশন প্রক্রিয়াতে হস্তক্ষেপ করে যা চকচকে পৃষ্ঠ তৈরি করে। বিপরীতভাবে, অত্যন্ত শুষ্ক অবস্থা (40% আর্দ্রতার নিচে) দ্রুত শুকানোর কারণ হতে পারে যা সঠিক পলিশিং এজেন্ট বিতরণকে বাধা দেয়, ধীর প্রক্রিয়াকরণের গতি এবং বর্ধিত চক্রের প্রয়োজন হয়।
হাই-গ্লস ফিনিশ ফর্মেশনের পিছনে বিজ্ঞান
স্ফটিককরণ গতিবিদ্যা এবং পৃষ্ঠ পরিশোধন
চকোলেট ড্রেজের উপর একটি উচ্চ-গ্লস ফিনিস অর্জনের সাথে মাইক্রোস্কোপিক স্তরে কোকো মাখনের ক্রিস্টালাইজেশনকে হেরফের করা জড়িত। পলিশিং প্রক্রিয়া যান্ত্রিক ঘর্ষণ তৈরি করে যা নিয়ন্ত্রিত তাপ উৎপন্ন করে (পণ্যের পৃষ্ঠে প্রায় 28-32°C), যা মুহূর্তের জন্য চকোলেট আবরণকে নরম করে। ড্রামটি ঘূর্ণায়মান এবং শীতল বায়ু সঞ্চালিত হওয়ার সাথে সাথে, পৃষ্ঠটি স্থিতিশীল ফর্ম V পলিমর্ফে পুনরায় ক্রিস্টালাইজ করে, যা বৈশিষ্ট্যযুক্ত চকচকে চেহারা তৈরি করে।
এই থার্মাল সাইক্লিংটি পলিশিং চক্র জুড়ে বারবার ঘটে, প্রতিটি পুনরাবৃত্তি পৃষ্ঠের কাঠামোকে পরিমার্জন করে। গবেষণা ইঙ্গিত দেয় যে সর্বোত্তম গ্লস বিকাশের জন্য 15-25টি সম্পূর্ণ তাপ চক্র প্রয়োজন , যা ব্যাখ্যা করে কেন প্রক্রিয়াটি তাড়াহুড়ো করা যাবে না। অত্যধিক গরম বা আক্রমনাত্মক যান্ত্রিক ক্রিয়া দ্বারা চক্রকে ত্বরান্বিত করার প্রচেষ্টার ফলে পৃষ্ঠের ত্রুটি, চর্বি ফুল, বা অসম চকচকে বন্টন যা পুনরায় প্রক্রিয়াকরণের প্রয়োজন হয়।
পলিশিং এজেন্ট অ্যাপ্লিকেশন প্রোটোকল
পলিশিং এজেন্টের প্রয়োগ সুনির্দিষ্ট টাইমিং প্রোটোকল অনুসরণ করে যা পণ্যের ধরন এবং পছন্দসই ফিনিস তীব্রতার দ্বারা পরিবর্তিত হয়। সাধারণ পলিশিং এজেন্ট এবং তাদের আবেদনের সময়সীমার মধ্যে রয়েছে:
| পলিশিং এজেন্ট | আবেদন পর্যায় | সময়কাল | ফলাফল |
| গাম আরবি সমাধান (2-3%) | চূড়ান্ত সমাপ্তি | 15-20 মিনিট | উচ্চ চকচকে প্রতিরক্ষামূলক সীল |
| মোম-কার্নাউবা মিশ্রণ | মধ্যবর্তী মসৃণতা | 25-35 মিনিট | স্থায়িত্ব সঙ্গে গভীর দীপ্তি |
| শেলাক-ভিত্তিক গ্লেজ | চূড়ান্ত সিলান্ট | 10-15 মিনিট | সর্বাধিক গ্লস এবং সুরক্ষা |
| প্রাকৃতিক পলিশিং (কোন সংযোজন নেই) | বর্ধিত প্রক্রিয়া | 120-180 মিনিট | সূক্ষ্ম চকচকে, ন্যূনতম প্রক্রিয়াকরণ |
এজেন্ট আবেদনের সময় গুরুত্বপূর্ণ। সিলিং এজেন্টের অকাল প্রয়োগ পৃষ্ঠের অসম্পূর্ণতাকে আটকাতে পারে, যখন বিলম্বিত প্রয়োগের ফলে অপর্যাপ্ত আনুগত্য হতে পারে। অভিজ্ঞ অপারেটররা সাধারণত তিনটি পর্যায়ে পলিশিং এজেন্ট প্রয়োগ করে: প্রাথমিক পৃষ্ঠ প্রস্তুতি (মোট সময়ের 20%), প্রাথমিক পলিশিং (মোট সময়ের 50%), এবং চূড়ান্ত গ্লস বিকাশ (মোট সময়ের 30%)।
প্রক্রিয়া নিয়ন্ত্রণের মাধ্যমে পলিশিং সময় অপ্টিমাইজ করা
তাপমাত্রা ব্যবস্থাপনার কৌশল
কার্যকর তাপমাত্রা নিয়ন্ত্রণ গুণমানের সাথে আপস না করে পলিশিং সময়কাল হ্রাস করার ক্ষেত্রে সবচেয়ে গুরুত্বপূর্ণ ফ্যাক্টরকে উপস্থাপন করে। উন্নত পলিশিং সিস্টেম মাল্টি-জোন তাপমাত্রা নিয়ন্ত্রণ নিযুক্ত করে যা বিভিন্ন ড্রাম বিভাগকে স্বতন্ত্র তাপীয় প্রোফাইল বজায় রাখতে দেয়। এই ক্ষমতা পলিশিং চক্রের বিভিন্ন পর্যায়ে পণ্যগুলির একযোগে প্রক্রিয়াকরণ সক্ষম করে, সামগ্রিক ব্যাচের সময়কে 25% পর্যন্ত কমিয়ে দেয়।
একটি আদর্শ 90-মিনিট পলিশিং চক্রের মধ্যে সর্বোত্তম তাপমাত্রার অগ্রগতি এই প্যাটার্ন অনুসরণ করে:
- প্রারম্ভিক পর্যায় (0-15 মিনিট): পৃষ্ঠের অভিযোজনের অনুমতি দেওয়ার জন্য পরিবেষ্টিত তাপমাত্রা (20-22°C)
- উষ্ণতা পর্যায় (15-30 মিনিট): পৃষ্ঠের নরম হওয়া সক্রিয় করতে ধীরে ধীরে 24-26 ডিগ্রি সেলসিয়াসে বৃদ্ধি
- সক্রিয় পলিশিং ফেজ (30-60 মিনিট): পর্যায়ক্রমিক শীতল বিরতির সাথে 28-30°C তাপমাত্রায় রক্ষণাবেক্ষণ
- গ্লস ডেভেলপমেন্ট ফেজ (60-75 মিনিট): ক্রিস্টালাইজেশনকে স্থিতিশীল করতে 22-24 ডিগ্রি সেলসিয়াসে নিয়ন্ত্রিত কুলিং
- চূড়ান্ত সেটিং ফেজ (75-90 মিনিট): পণ্য স্থিতিশীলতার জন্য পরিবেষ্টিত তাপমাত্রায় ফিরে যান
ড্রাম স্পিড এবং ইনক্লিনেশন অ্যাডজাস্টমেন্ট
15° এবং 45° এর মধ্যে ড্রামের ঝোঁক কোণগুলি পণ্যের চলাচলের ধরণ এবং পলিশিং দক্ষতাকে উল্লেখযোগ্যভাবে প্রভাবিত করে। স্টিপার অ্যাঙ্গেল (35-45°) আরও ক্যাসকেডিং অ্যাকশন তৈরি করে যা পলিশিং এজেন্টের পৃষ্ঠের এক্সপোজার বাড়ায়, সম্ভাব্যভাবে বৃত্তাকার পণ্যগুলির জন্য প্রক্রিয়াকরণের সময় 10-15% কমিয়ে দেয়। যাইহোক, চাটুকার কোণগুলি (15-25°) অনিয়মিত আকারগুলির জন্য আরও কার্যকর প্রমাণ করে যেগুলির পৃষ্ঠের ক্ষতি রোধ করার জন্য মৃদু হ্যান্ডলিং প্রয়োজন।
পরিবর্তনশীল গতির প্রোটোকল প্রক্রিয়াকরণের সময়কে আরও অপ্টিমাইজ করে। প্রারম্ভিক আবরণ পর্যায়গুলিতে ধীর গতি (20-25 rpm) দিয়ে শুরু করা পণ্যের ক্ষতি প্রতিরোধ করে, যখন মূল পর্বে সর্বোত্তম পলিশিং গতিতে (30-32 rpm) বৃদ্ধি পৃষ্ঠের পরিমার্জন দক্ষতা সর্বাধিক করে। কিছু উন্নত সিস্টেম বিপরীত ঘূর্ণন ক্ষমতাগুলিকে অন্তর্ভুক্ত করে যা মৃত অঞ্চলগুলিকে দূর করে এবং অভিন্ন পলিশিং নিশ্চিত করে, সমস্ত পণ্য পৃষ্ঠের সামঞ্জস্যপূর্ণ এক্সপোজার নিশ্চিত করে মোট চক্রের সময় হ্রাস করে।
উত্পাদন পরিকল্পনা এবং ব্যাচ সময়সূচী
দৈনিক উৎপাদন ক্ষমতা গণনা
সুনির্দিষ্ট পলিশিং সময়ের প্রয়োজনীয়তা বোঝা সঠিক উত্পাদন পরিকল্পনা এবং ক্ষমতা গণনা সক্ষম করে। 1000 মিমি ড্রাম ব্যাস এবং 50-70 কেজি ব্যাচ ক্ষমতা সহ একটি স্ট্যান্ডার্ড PGJ সিরিজ পলিশিং মেশিন সাধারণত সম্পূর্ণ করতে পারে প্রতি 8-ঘন্টা শিফটে 4-6 ব্যাচ 60-মিনিট পলিশিং চক্রের সাথে স্ট্যান্ডার্ড বৃত্তাকার ড্রেজগুলি প্রক্রিয়া করার সময়।
সময়সূচী করার সময় উত্পাদন পরিচালকদের এই সময়ের উপাদানগুলির জন্য অ্যাকাউন্ট করা উচিত:
- লোডিং এবং প্রস্তুতি: প্রতি ব্যাচে 5-8 মিনিট
- সক্রিয় পলিশিং প্রক্রিয়া: 45-120 মিনিট (পণ্য নির্ভর)
- গুণমান পরিদর্শন এবং যাচাইকরণ: 3-5 মিনিট
- আনলোড এবং স্থানান্তর: 5-7 মিনিট
- ব্যাচগুলির মধ্যে সরঞ্জাম পরিষ্কার করা: 8-12 মিনিট (পণ্য বা রঙ পরিবর্তন করার সময়)
এই গণনাগুলি নির্দেশ করে যে প্রতি ব্যাচের মোট চক্র সময় 66 থেকে 152 মিনিটের মধ্যে, পণ্যের গ্রুপিং এবং সিকোয়েন্স অপ্টিমাইজেশানের গুরুত্বের উপর জোর দেয়। অনুরূপ পণ্যগুলি ধারাবাহিকভাবে চালানো ব্যাচগুলির মধ্যে পরিষ্কার করার সময়কে বাদ দেয়, কার্যকরভাবে দৈনিক থ্রুপুট 15-20% বৃদ্ধি করে।
মাল্টি-স্টেজ প্রোডাকশন লাইন ইন্টিগ্রেশন
আধুনিক মিষ্টান্নের ক্রিয়াকলাপগুলি পলিশিং মেশিনগুলিকে অবিচ্ছিন্ন উত্পাদন লাইনে একীভূত করে যেখানে টাইমিং সিঙ্ক্রোনাইজেশন গুরুত্বপূর্ণ। একটি সাধারণ সমন্বিত লাইনে লেপ স্টেশন, কুলিং টানেল এবং ক্রমানুসারে সাজানো পলিশিং ইউনিট অন্তর্ভুক্ত থাকে। পলিশিং স্টেশনকে অবশ্যই আপস্ট্রিম আবরণ ক্ষমতার সাথে গতি বজায় রাখতে হবে, যা সাধারণত লাইন কনফিগারেশনের উপর নির্ভর করে প্রতি ঘন্টায় 100-500 কেজি পর্যন্ত হয়।
প্রতিবন্ধকতা প্রতিরোধ করার জন্য, অনেক সুবিধাগুলি সমান্তরালভাবে কাজ করে একাধিক পলিশিং মেশিন নিয়োগ করে, প্রতিটি ইউনিট নির্দিষ্ট পণ্যের ধরন বা ফিনিস প্রয়োজনীয়তা পরিচালনা করে। এই সমান্তরাল প্রক্রিয়াকরণ পদ্ধতিটি সামগ্রিক লাইনকে অবিচ্ছিন্ন প্রবাহ বজায় রাখার অনুমতি দেয় যখন পৃথক ব্যাচগুলি মানের মানগুলির জন্য প্রয়োজনীয় সুনির্দিষ্ট পলিশিং সময় পায়। উদাহরণ স্বরূপ, 300 কেজি/ঘন্টা রেটিং করা একটি প্রোডাকশন লাইন তিনটি পলিশিং মেশিন ব্যবহার করতে পারে প্রতিটি 100 কেজি ব্যাচগুলিকে স্তব্ধ 90-মিনিট চক্রে প্রক্রিয়াকরণ করে, সর্বোত্তম পলিশিং সময়কাল বজায় রেখে অবিচ্ছিন্ন আউটপুট নিশ্চিত করে।
গুণমান মূল্যায়ন এবং সমাপ্তি বৈধতা
উদ্দেশ্য গ্লস পরিমাপ মান
পলিশিং প্রক্রিয়াটি কখন সম্পূর্ণ হয় তা নির্ধারণের জন্য বিষয়গত চাক্ষুষ মূল্যায়নের পরিবর্তে বস্তুনিষ্ঠ পরিমাপ প্রয়োজন। ইন্ডাস্ট্রি-স্ট্যান্ডার্ড গ্লস পরিমাপ 60-ডিগ্রি জ্যামিতি গ্লস মিটার নিযুক্ত করে যা পৃষ্ঠের প্রতিফলন পরিমাপ করে। উচ্চ-গ্লস চকলেট ফিনিশ সাধারণত মধ্যে নিবন্ধন 85-95 গ্লস ইউনিট (GU) 60 ডিগ্রিতে, যখন প্রিমিয়াম মিরর ফিনিস 95 GU ছাড়িয়ে যেতে পারে।
আধুনিক পলিশিং সরঞ্জামগুলিতে একত্রিত রিয়েল-টাইম গ্লস মনিটরিং সিস্টেমগুলি স্বয়ংক্রিয়ভাবে সনাক্ত করতে পারে যখন পণ্যগুলি লক্ষ্য নির্দিষ্টকরণে পৌঁছায়, আন্ডার-প্রসেসিং (অপ্রতুল চকচকে) এবং অতিরিক্ত প্রক্রিয়াকরণ (সম্ভাব্য পৃষ্ঠের ক্ষতি বা ফ্যাট ব্লুম) উভয়ই প্রতিরোধ করে। এই সিস্টেমগুলি গুণমানের তারতম্যকে হ্রাস করে এবং অনিশ্চয়তা দূর করে যা প্রায়শই অপারেটরদের অপ্রয়োজনীয়ভাবে পলিশিং চক্র প্রসারিত করে।
চাক্ষুষ এবং স্পর্শ গুণমান সূচক
যদিও ইন্সট্রুমেন্টাল পরিমাপ নির্ভুলতা প্রদান করে, অভিজ্ঞ গুণমান নিয়ন্ত্রণ কর্মীরা নির্দিষ্ট চাক্ষুষ সংকেতগুলিকে চিনতে পারে যা সর্বোত্তম পলিশিং সম্পূর্ণতা নির্দেশ করে:
- স্ট্রিকিং বা মোটলিং ছাড়াই পৃষ্ঠের অভিন্ন প্রতিফলন
- দৃশ্যমান পলিশিং এজেন্ট অবশিষ্টাংশ বা ধুলো আকর্ষণ অনুপস্থিতি
- সমস্ত পণ্য পৃষ্ঠ জুড়ে সামঞ্জস্যপূর্ণ রঙের গভীরতা
- আঠালোতা বা রুক্ষতা ছাড়াই মসৃণ স্পর্শকাতর পৃষ্ঠ
- স্থিতিশীল পণ্য তাপমাত্রা সম্পূর্ণ ক্রিস্টালাইজেশন নির্দেশ করে
গণনাকৃত পলিশিং সময়কালের পরে এই মানদণ্ডগুলি পূরণ করে এমন পণ্যগুলি আত্মবিশ্বাসের সাথে খালাস করা যেতে পারে, যখন ঘাটতিগুলি দেখায় তাদের প্রসারিত প্রক্রিয়াকরণ বা প্রক্রিয়া প্যারামিটার বিচ্যুতি সনাক্তকরণের প্রয়োজন হতে পারে।
এক্সটেন্ডেড পলিশিং টাইমস সমস্যা সমাধান
প্রক্রিয়া বিলম্বের সাধারণ কারণ
যখন পলিশিং চক্র ধারাবাহিকভাবে প্রত্যাশিত সময়সীমা অতিক্রম করে, তখন এই কারণগুলির পদ্ধতিগত তদন্ত সাধারণত মূল কারণটি প্রকাশ করে:
আবরণ মানের সমস্যা: ভুল টেম্পারিং বা ফ্যাট কন্টেন্ট সহ চকলেট আবরণ পলিশিং প্রতিরোধ করতে পারে, 30-50% অতিরিক্ত প্রক্রিয়াকরণ সময় প্রয়োজন। প্রি-লেপ মেজাজ যাচাই এই সমস্যা প্রতিরোধ করে।
পরিবেশগত নিয়ন্ত্রণ ব্যর্থতা: পলিশিং এলাকায় অপর্যাপ্ত জলবায়ু নিয়ন্ত্রণ প্রক্রিয়াকরণের সময় বাড়ায় কারণ সরঞ্জামগুলি সর্বোত্তম তাপীয় অবস্থা বজায় রাখতে সংগ্রাম করে। পলিশিং জোনের জন্য ডেডিকেটেড HVAC সিস্টেম ইনস্টল করা সাধারণত চক্রের সময় 15-25% কমিয়ে দেয়।
সরঞ্জাম রক্ষণাবেক্ষণের অবস্থা: জীর্ণ ড্রাম পৃষ্ঠ, অদক্ষ গরম করার উপাদান, বা আটকে থাকা বায়ু সঞ্চালন ব্যবস্থা পলিশিং কার্যকারিতা হ্রাস করে। নিয়মিত রক্ষণাবেক্ষণের সময়সূচীতে প্রতি 12-18 মাসে ড্রাম পৃষ্ঠের রিফিনিশিং এবং ত্রৈমাসিক গরম করার উপাদান পরিদর্শন অন্তর্ভুক্ত করা উচিত।
পণ্য ওভারলোডিং: প্রস্তাবিত ব্যাচের ক্ষমতা (সাধারণত 1000 মিমি ড্রামের জন্য 45-90 কেজি) অতিক্রম করা অসম পলিশিং ক্রিয়া তৈরি করে এবং গুণমান হ্রাস করার সাথে সাথে প্রক্রিয়াকরণের সময় বাড়ায়। নির্দিষ্ট লোডিং ওজন মেনে চলা সর্বোত্তম কর্মক্ষমতা নিশ্চিত করে।
প্রক্রিয়া ত্বরণ কৌশল
যখন উৎপাদনের চাহিদা কমিয়ে পলিশ করার সময় প্রয়োজন হয়, তখন এই বৈধ কৌশলগুলি অগ্রহণযোগ্য মানের আপস ছাড়াই প্রক্রিয়াকরণকে ত্বরান্বিত করতে পারে:
প্রি-কন্ডিশন্ড পণ্য লোড হচ্ছে: পলিশ করার আগে পণ্যগুলিকে পরিবেষ্টিত তাপমাত্রায় নিয়ে আসা প্রাথমিক তাপীয় সামঞ্জস্যের পর্যায়গুলি দূর করে, প্রতি ব্যাচে 10-15 মিনিট সাশ্রয় করে।
অপ্টিমাইজড পলিশিং এজেন্ট ঘনত্ব: গাম আরবি বা বিশেষায়িত কুইক-পলিশ ফর্মুলেশনের সামান্য বেশি ঘনত্ব ব্যবহার করলে চূড়ান্ত গ্লসিং টাইম 20-30% কমাতে পারে, যদিও খরচের বিবেচনা অবশ্যই মূল্যায়ন করা উচিত।
উন্নত বায়ু সঞ্চালন: 25-30% বর্ধিত বায়ুপ্রবাহ প্রদানের জন্য ব্লোয়ার সিস্টেমগুলিকে আপগ্রেড করা পৃষ্ঠের শুষ্কতা এবং স্ফটিককরণকে ত্বরান্বিত করে, বিশেষত উচ্চ-আদ্রতা পরিবেশে উপকারী।
স্বয়ংক্রিয় পরামিতি নিয়ন্ত্রণ: পিএলসি-ভিত্তিক নিয়ন্ত্রণ ব্যবস্থা যা স্বয়ংক্রিয়ভাবে রিয়েল-টাইম পণ্য প্রতিক্রিয়ার উপর ভিত্তি করে তাপমাত্রা এবং গতি সামঞ্জস্য করে রক্ষণশীল ওভার-প্রসেসিং প্রতিরোধ করে যা প্রায়শই ম্যানুয়াল অপারেশনের সাথে ঘটে।
সময়-দক্ষ অপারেশনের জন্য সরঞ্জাম নির্বাচন
উত্পাদনের প্রয়োজনীয়তার সাথে মেশিনের স্পেসিফিকেশন মেলে
উপযুক্ত পলিশিং সরঞ্জাম নির্বাচনের সাথে উত্পাদনের পরিমাণের প্রয়োজনীয়তার সাথে প্রক্রিয়াকরণের সময় ক্ষমতার ভারসাম্য জড়িত। মূল নির্বাচনের মানদণ্ড অন্তর্ভুক্ত:
| ড্রাম ব্যাস | ব্যাচ ক্যাপাসিটি | সাধারণ সাইকেল সময় | দৈনিক আউটপুট (8 ঘন্টা) |
| 600 মিমি | 15 কেজি | 45-60 মিনিট | 120-180 কেজি |
| 800 মিমি | 30-50 কেজি | 50-75 মিনিট | 240-400 কেজি |
| 1000 মিমি | 50-70 কেজি | 60-90 মিনিট | 300-500 কেজি |
| 1250 মিমি | 120-180 কেজি | 75-120 মিনিট | 600-900 কেজি |
বিভিন্ন পণ্য পোর্টফোলিও সহ সুবিধাগুলি একাধিক মেশিনের আকার বজায় রাখার মাধ্যমে উপকৃত হয়, প্রতিটি পণ্যের প্রকারের জন্য ব্যাচের আকার অপ্টিমাইজেশানের অনুমতি দেয়, প্রসেসিং সময় প্রসারিত করে এমন বড় আকারের সরঞ্জামগুলির মাধ্যমে সমস্ত পণ্যকে বাধ্য করার পরিবর্তে।
উন্নত বৈশিষ্ট্য যা প্রক্রিয়াকরণের সময় হ্রাস করে
আধুনিক চকোলেট এবং ক্যান্ডি পলিশিং মেশিন ফিনিস কোয়ালিটি বাড়ানোর সময় পলিশিং এর সময়কাল কমানোর জন্য বিশেষভাবে ডিজাইন করা বৈশিষ্ট্যগুলিকে সিস্টেমগুলি অন্তর্ভুক্ত করে:
পরিবর্তনশীল ফ্রিকোয়েন্সি ড্রাইভ (ভিএফডি) নিয়ন্ত্রণ: মসৃণকরণ চক্র জুড়ে সুনির্দিষ্ট গতি সমন্বয় সক্ষম করে, প্রতিটি পর্যায়ের জন্য যান্ত্রিক ক্রিয়া অপ্টিমাইজ করে এবং ফিক্সড-স্পিড সিস্টেমের তুলনায় মোট সময় 15-20% কমিয়ে দেয়।
স্বয়ংক্রিয় পলিশিং এজেন্ট ডেলিভারি: প্রোগ্রামেবল স্প্রে সিস্টেমগুলি সর্বোত্তম ব্যবধান এবং ঘনত্বে পলিশিং এজেন্ট প্রয়োগ করে, ম্যানুয়াল প্রয়োগের বিলম্ব এবং প্রক্রিয়াকরণের সময় বাড়ায় এমন অসঙ্গতি দূর করে।
ইন্টিগ্রেটেড তাপমাত্রা প্রোফাইলিং: স্বাধীন নিয়ন্ত্রণ সহ মাল্টি-জোন হিটিং বিভিন্ন পলিশিং পর্যায়ে পণ্যগুলির একযোগে প্রক্রিয়াকরণের অনুমতি দেয়, কার্যকরভাবে ব্যাচ সিস্টেমের মধ্যে একটি অবিচ্ছিন্ন প্রবাহ তৈরি করে।
দ্রুত পরিবর্তন ড্রাম সিস্টেম: টুল-মুক্ত ড্রাম অপসারণ এবং প্রতিস্থাপন ক্ষমতাগুলি ব্যাচগুলির মধ্যে পরিস্কার এবং পরিবর্তনের সময়কে 30-45 মিনিট থেকে 10 মিনিটের নিচে কমিয়ে দেয়, কার্যকর দৈনিক ক্ষমতা উল্লেখযোগ্যভাবে উন্নত করে।
শিল্প মানদণ্ড এবং কর্মক্ষমতা মান
প্রক্রিয়াকরণ দক্ষতা তুলনামূলক বিশ্লেষণ
শিল্প তথ্য বিভিন্ন অপারেশনাল পন্থা জুড়ে মসৃণতা দক্ষতা উল্লেখযোগ্য পরিবর্তন প্রকাশ করে. সর্বোত্তম-শ্রেণীর সুবিধাগুলি গড় পলিশিং চক্রের সময় অর্জন করে স্ট্যান্ডার্ড বৃত্তাকার dragees জন্য 45-55 মিনিট , যখন গড় পারফর্মারদের সাধারণত সমমানের মানের আউটপুটের জন্য 75-90 মিনিটের প্রয়োজন হয়। এই 30-40% দক্ষতার ব্যবধানটি মূলত সরঞ্জামের ক্ষমতা, প্রক্রিয়া নিয়ন্ত্রণের পরিশীলিততা এবং অপারেটর প্রশিক্ষণের স্তর থেকে উদ্ভূত হয়।
পলিশিং অপারেশনের জন্য মূল কর্মক্ষমতা সূচক অন্তর্ভুক্ত করা উচিত:
- সমাপ্ত পণ্য প্রতি কিলোগ্রাম সাইকেল সময়
- ফার্স্ট-পাস মানের হার (পুনঃপ্রক্রিয়া ছাড়াই চকচকে মান পূরণের শতাংশ)
- ব্যাচ প্রতি শক্তি খরচ
- সরঞ্জাম ব্যবহারের শতাংশ (প্রকৃত উৎপাদন সময় বনাম উপলব্ধ সময়)
- পলিশিং এজেন্ট দক্ষতা (প্রতি কিলোগ্রাম এজেন্টের গ্রাম)
টপ-পারফর্মিং অপারেশনগুলি 95% এর উপরে ফার্স্ট-পাস মানের হার বজায় রাখে, যখন প্রক্রিয়া নিয়ন্ত্রণের সাথে লড়াই করা সুবিধাগুলি 15-25% পুনঃপ্রসেসিং হার দেখতে পারে, কার্যকরভাবে মোট পলিশিং সময় এবং সম্পদের ব্যবহার আনুপাতিকভাবে বৃদ্ধি করে।
পলিশিং সময় হ্রাস ভবিষ্যত প্রবণতা
উদীয়মান প্রযুক্তিগুলি ফিনিস গুণমান বজায় রাখার বা উন্নত করার সময় পলিশিং চক্রের সময় আরও হ্রাস করার প্রতিশ্রুতি দেয়। অতিস্বনক-সহায়তা পলিশিং সিস্টেম, বর্তমানে উন্নত উন্নয়ন পর্যায়ে, উন্নত পৃষ্ঠ সক্রিয়করণের মাধ্যমে প্রক্রিয়াকরণের সময় 40-50% কমানোর সম্ভাবনা দেখায়। একইভাবে, উন্নত ক্রিস্টালাইজেশন গতিবিদ্যা সহ উন্নত আবরণ ফর্মুলেশন যান্ত্রিক পলিশিং হস্তক্ষেপ ছাড়াই দ্রুত চকচকে বিকাশকে সক্ষম করতে পারে।
অটোমেশন এবং কৃত্রিম বুদ্ধিমত্তা একীকরণ সময়ের অপ্টিমাইজেশনের জন্য সবচেয়ে তাত্ক্ষণিক সুযোগের প্রতিনিধিত্ব করে। মেশিন লার্নিং অ্যালগরিদমগুলি যা রিয়েল-টাইম পণ্যের উপস্থিতি বিশ্লেষণ করে এবং প্রক্রিয়া প্যারামিটারগুলি স্বয়ংক্রিয়ভাবে সামঞ্জস্য করে রক্ষণশীল সুরক্ষা মার্জিন অপারেটররা সাধারণত প্রয়োগ করে তা দূর করতে পারে, ধারাবাহিকতা উন্নত করার সময় চক্রের সময় 10-15% কমিয়ে দেয়।
ব্যবহারিক বাস্তবায়ন নির্দেশিকা
স্ট্যান্ডার্ড অপারেটিং পদ্ধতি স্থাপন
প্রতিটি পণ্যের প্রকারের জন্য সুনির্দিষ্ট সময়ের পরামিতি নথিভুক্ত করা ধারাবাহিক ফলাফল নিশ্চিত করে এবং ক্রমাগত উন্নতি সক্ষম করে। স্ট্যান্ডার্ড অপারেটিং পদ্ধতি নির্দিষ্ট করা উচিত:
পণ্য-নির্দিষ্ট সময়ের মানদণ্ড: ন্যূনতম, লক্ষ্য এবং সর্বাধিক পলিশিং সময়কাল ঐতিহাসিক কর্মক্ষমতা ডেটা এবং গুণমান যাচাইকরণ অধ্যয়নের উপর ভিত্তি করে। এই মানগুলি ত্রৈমাসিক পর্যালোচনা করা উচিত এবং প্রক্রিয়ার উন্নতি বা গঠন পরিবর্তনের উপর ভিত্তি করে আপডেট করা উচিত।
সিদ্ধান্ত প্রোটোকল: কখন প্রক্রিয়াকরণ প্রসারিত করতে হবে, কখন পণ্য ছাড়তে হবে এবং কখন সমস্যা সমাধানের তদন্ত শুরু করতে হবে তা নির্ধারণের জন্য পরিষ্কার মানদণ্ড। এই প্রোটোকলগুলি নির্বিচারে সময় এক্সটেনশনগুলিকে প্রতিরোধ করে যা প্রায়শই ঘটে যখন অপারেটরদের স্পষ্ট নির্দেশনা থাকে না।
ডকুমেন্টেশনের প্রয়োজনীয়তা: রেকর্ডিং প্রকৃত চক্র সময়, পরিবেশগত অবস্থা, এবং গুণমান পরিমাপ